Conçu et fabriqué au Québec depuis 1986

Ingénierie de surface depuis 1992

Nitruration plasma et ionique au Québec

Patt développe des recettes de nitruration plasma pulsée (nitruration ionique pulsée) propres à l’alliage et à la géométrie à Saint-Eustache (Québec) pour des clients partout au Canada, aux États-Unis et en Amérique du Nord, en contrôlant la température, la chimie des gaz, la pression, les impulsions et la tension de polarisation dans une enceinte de 1 200 × 1 200 mm (120 × 120 cm) d’une capacité de 2 tonnes métriques (2 000 kg).

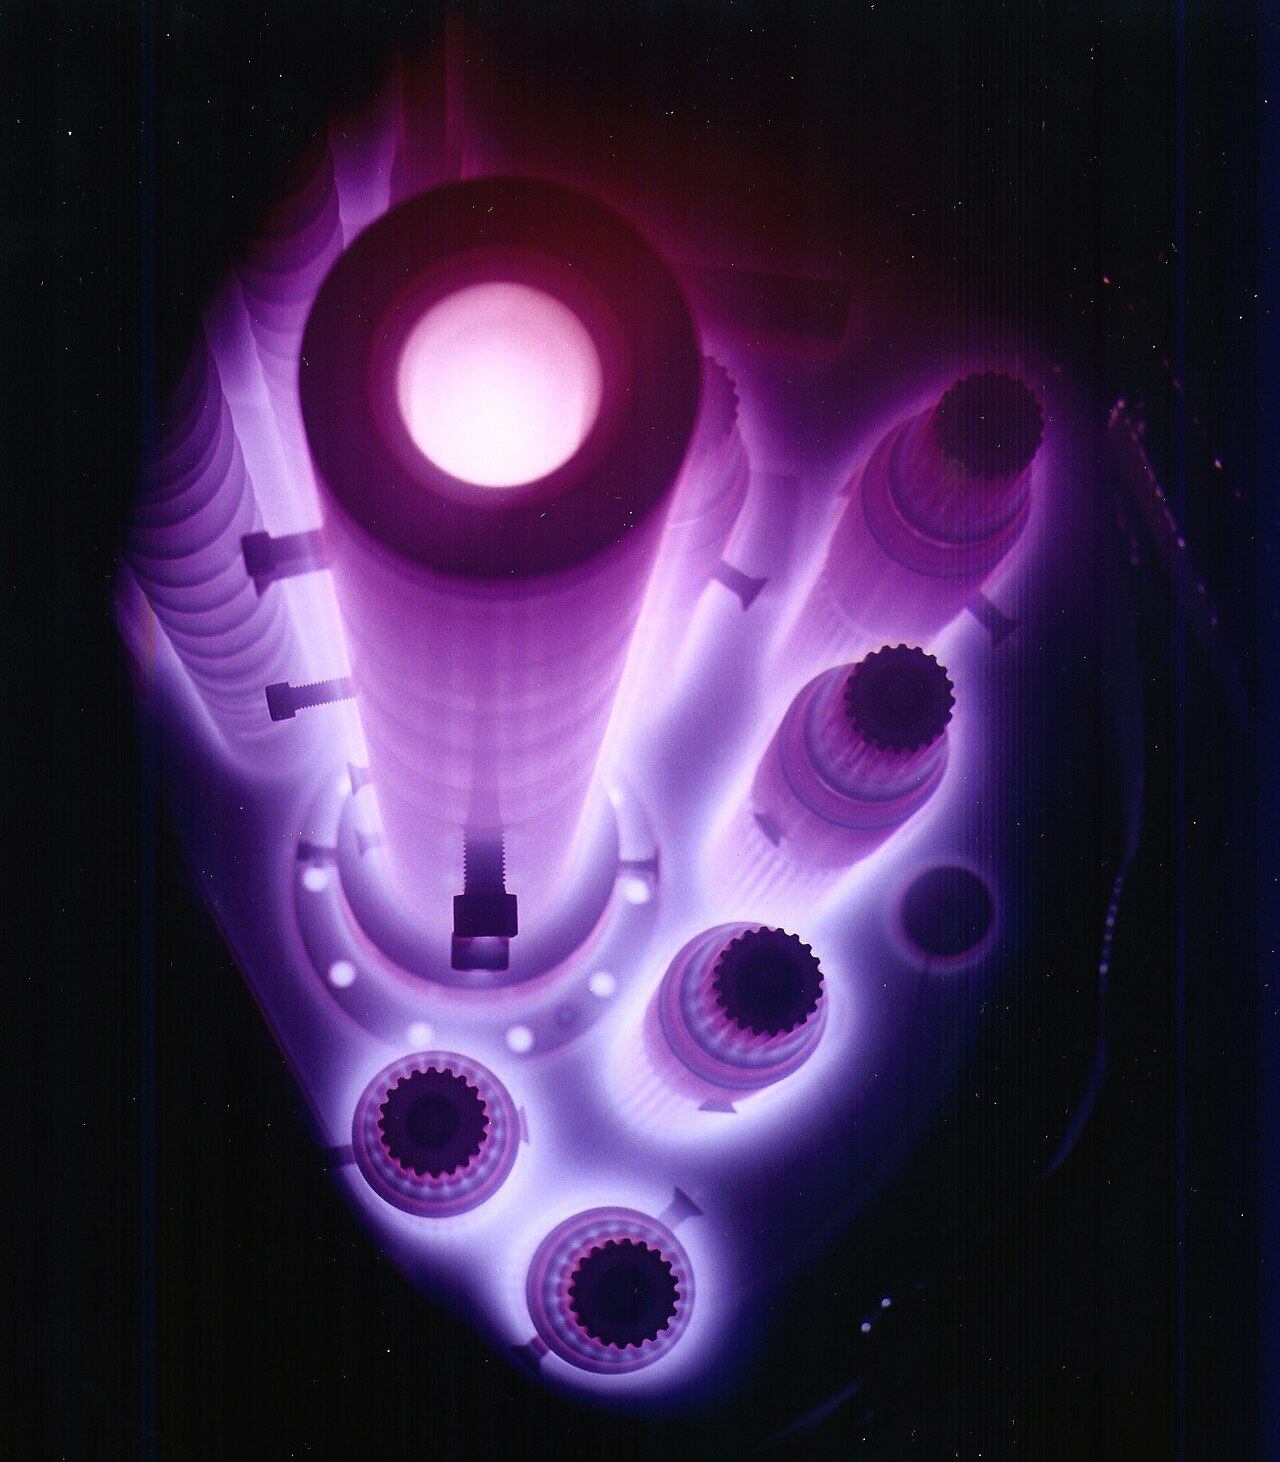
Pièces entourées de la lueur de nitruration plasma pulsée
1992Nitruration plasma et ionique
120 × 120 cmEnceinte utile 1 200 × 1 200 mm
2 tonnes métriquesCharge maximale 2 000 kg
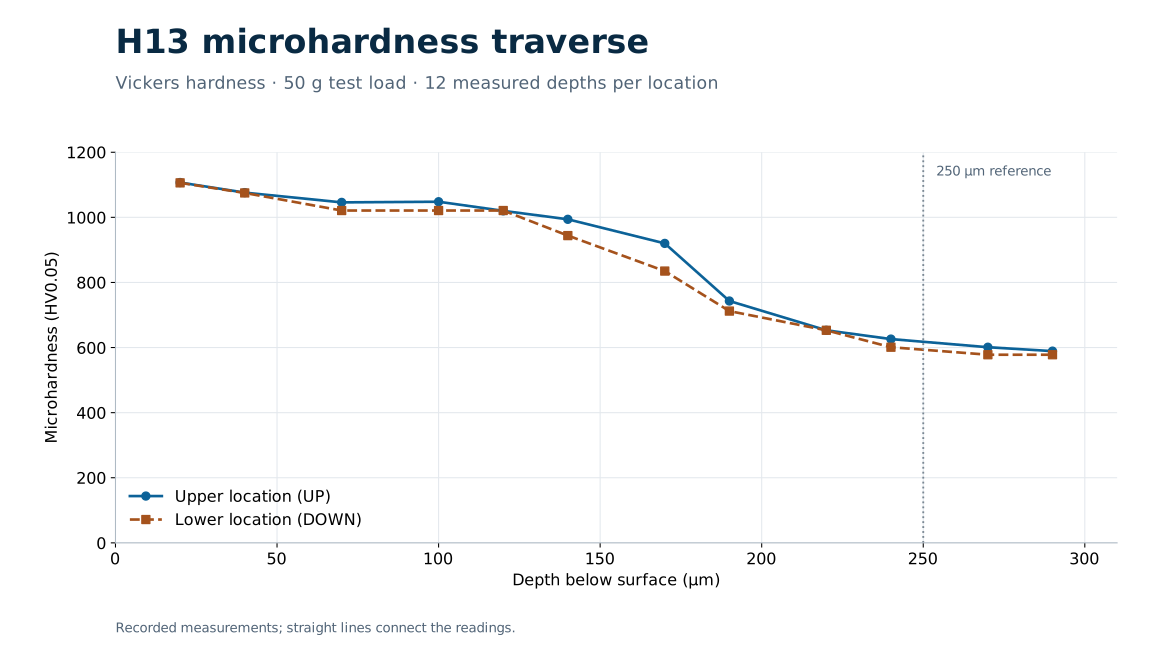
250 µm+Profondeur documentée sur H13

Nitruration plasma pulsée et ionique : maîtriser la surface fonctionnelle

La nitruration plasma pulsée — également appelée nitruration ionique par plasma pulsé ou nitruration ionique par décharge luminescente — utilise une décharge électrique dans une atmosphère d’azote et d’hydrogène à basse pression pour activer la surface et introduire les ions d’azote dans le métal. Sa diffusion forme une couche dure résistante à l’usure, tandis que le cœur conserve son rôle porteur. L’alimentation pulsée permet de régler directement la décharge, le comportement dans les alésages étroits et l’apport thermique. Par rapport aux procédés conventionnels à l’ammoniac ou en bain de sels, la nitruration ionique par plasma facilite le masquage mécanique sélectif, la dépassivation par pulvérisation cathodique et la maîtrise indépendante des couches de diffusion et de combinaison, sans ammoniac ni entraînement de sels fondus. Un traitement sous la température du revenu précédent limite l’adoucissement du cœur et la distorsion, sans trempe finale. Patt adapte chaque cycle à l’alliage, à la géométrie et au contact prévu.

Capacité interne · Saint-Eustache, Québec

Caractéristiques du four de nitruration plasma / ionique

Les grandes filières d’extrusion, plaques de répartition, arbres, corps de filtre et lots d’outillages sont traités à l’interne dans notre installation industrielle desservant le Québec, l’Ontario, l’ensemble du Canada et les États-Unis.

Faites défiler horizontalement pour comparer toutes les colonnes.

Caractéristiques du four de nitruration plasma / ionique
ParamètreSpécification interne PattAvantage technique
Dimensions utiles de l’enceinte1 200 × 1 200 mm (120 × 120 cm / 47,2 × 47,2 po)Accueille grandes filières à joncs, têtes d’extrusion, corps de filtre et arbres longs
Capacité maximale de charge2 000 kg (2 tonnes métriques / 4 409 lb)Traite des pièces forgées lourdes unitaires ou des lots de série en un seul cycle
Alimentation de déchargeDécharge luminescente CC pulsée (durée d’impulsion, rapport cyclique et tension réglables)Pénétration uniforme du plasma dans les fentes, alésages et géométries complexes sans surchauffe d’arête
Atmosphère de procédéN₂ / H₂ de haute pureté (et CH₄ sur spécification) sous vide basse pressionSans ammoniac, contrôle métallurgique précis de la couche blanche (γ′, ε ou diffusion seule)
Plage de température350 °C – 540 °C (ajustée sous la température de revenu antérieure)Préserve la dureté à cœur et minimise la distorsion des pièces finies d’usinage
Méthode de masquageMontages de masquage mécanique de précisionDurcissement sélectif propre des portées d’étanchéité et filetages sans cuivrage
Couverture géographiqueSaint-Eustache (Grand Montréal), Québec, Canada et Amérique du NordUsinage CNC, nitruration plasma et contrôle de dureté réunis sous un même toit

Trois voies de traitement

Choisir la surface selon le service

Profondeur de diffusion, durcissement des inox et couche de combinaison répondent à différents besoins de contact.

01

Nitruration plasma conventionnelle

Une couche de diffusion porteuse contre l’abrasion, le contact glissant et la fatigue. Pour H13, H11, aciers de nitruration et aciers alliés trempés-revenus appropriés. Profondeur et couche de combinaison sont adaptées à la dureté du cœur et aux charges.

Explorer
02

Phase S et nitruration basse température des inox

Durcissement de surface contre l’usure et le grippage, en conservant la tenue à la corrosion requise. La phase S concerne les inox austénitiques comme 304 et 316L; les inox martensitiques et PH, dont les aciers Patt, utilisent des voies de martensite expansée adaptées à la nuance.

Explorer
03

Couche de combinaison maîtrisée

Une couche superficielle de nitrures de fer contre l’usure adhésive, le grippage et le contact glissant. Couches gamma prime, epsilon ou mixtes et profondeur de diffusion sont choisies ensemble. Pour aciers au carbone, faiblement alliés, de nitruration et certains aciers à outils.

Explorer

Nitruration plasma · Étude de cas

H13 : profondeur, dureté et usure par glissement

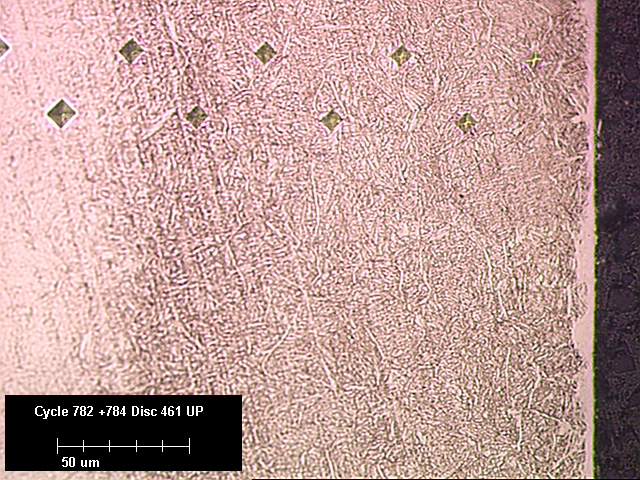
Découvrez les micrographies originales et 24 mesures de dureté sur deux profils H13, ainsi que la capacité de production de 250 µm et plus et les améliorations d’usure rapportées par Patt.

Étude de cas : nitruration du H13
Coupe du H13 : position supérieure (UP), empreintes originales et barre d’échelle de 50 µm.

Acier, inox, Inconel et titane

Patt traite les aciers à outils, les inox martensitiques et à durcissement structural, les alliages de nickel Inconel et le titane. Chaque famille exige son activation, sa température et son architecture de couche. Nous traitons filières, adaptateurs, arbres, bagues, vannes et pièces d’usure de précision, avec usinage, inspection et développement de procédés sur place.

L’ingénierie de surface en pratique

Ces composants de distribution nitrurés et revêtus illustrent l’ingénierie de surface appliquée aux pièces soumises à des contacts répétés et au glissement.

Contrôle de dureté des couches nitrurées à l’interne

Patt utilise ses duromètres à l’interne pour contrôler les couches nitrurées. Le contrôle de dureté complète notre expérience pratique du choix et de la maîtrise des traitements pour les outillages et composants de précision. Précisez l’alliage, les traitements précédents, la dureté visée et les exigences d’inspection afin de définir les contrôles adaptés à la pièce.

Questions d’application

Patt traite-t-il les pièces de clients externes ?

Oui. La nitruration plasma pulsée est offerte aux clients externes et aux équipements Patt. Envoyez l’alliage, le traitement antérieur, le plan, les dimensions, la quantité et la couche visée ou le mode de défaillance. Patt traite aussi les alliages de nickel adaptés, dont Inconel, et le titane.

Quelles sont les dimensions maximales de chambre et la capacité de charge du four de nitruration plasma de Patt ?

Le four industriel de nitruration au plasma pulsé (ionique) de Patt à Saint-Eustache (Québec) dispose d’une chambre utile de 1 200 × 1 200 mm (120 × 120 cm) et accepte des pièces unitaires ou des charges allant jusqu’à 2 000 kg (2 tonnes métriques).

Peut-on nitrurer des filières et pièces en acier inoxydable sans perdre leur résistance à la corrosion ?

Oui. Grâce à la nitruration ionique à basse température (phase S sur les inox austénitiques 304/316L ou martensite expansée sur les inox martensitiques et à durcissement structural comme 17-4PH, 420 et les aciers Patt), la dureté de surface et la résistance au grippage augmentent tout en évitant la précipitation de nitrures de chrome.

Patt Technologies

Articles et études de cas

Discuter du projet

Parlez-nous de votre projet.

Indiquez le polymère, le débit et les conditions de fonctionnement, ou les plans et le matériau de votre pièce.

sales@patt-tech.com

+1 (450) 689-2497

Envoyez vos exigences et joignez un plan ou un cahier des charges. Notre équipe étudiera votre application.
PDF, DWG, DXF, STEP, IGES, JPG, PNG ou ZIP · 15 Mo maximum.