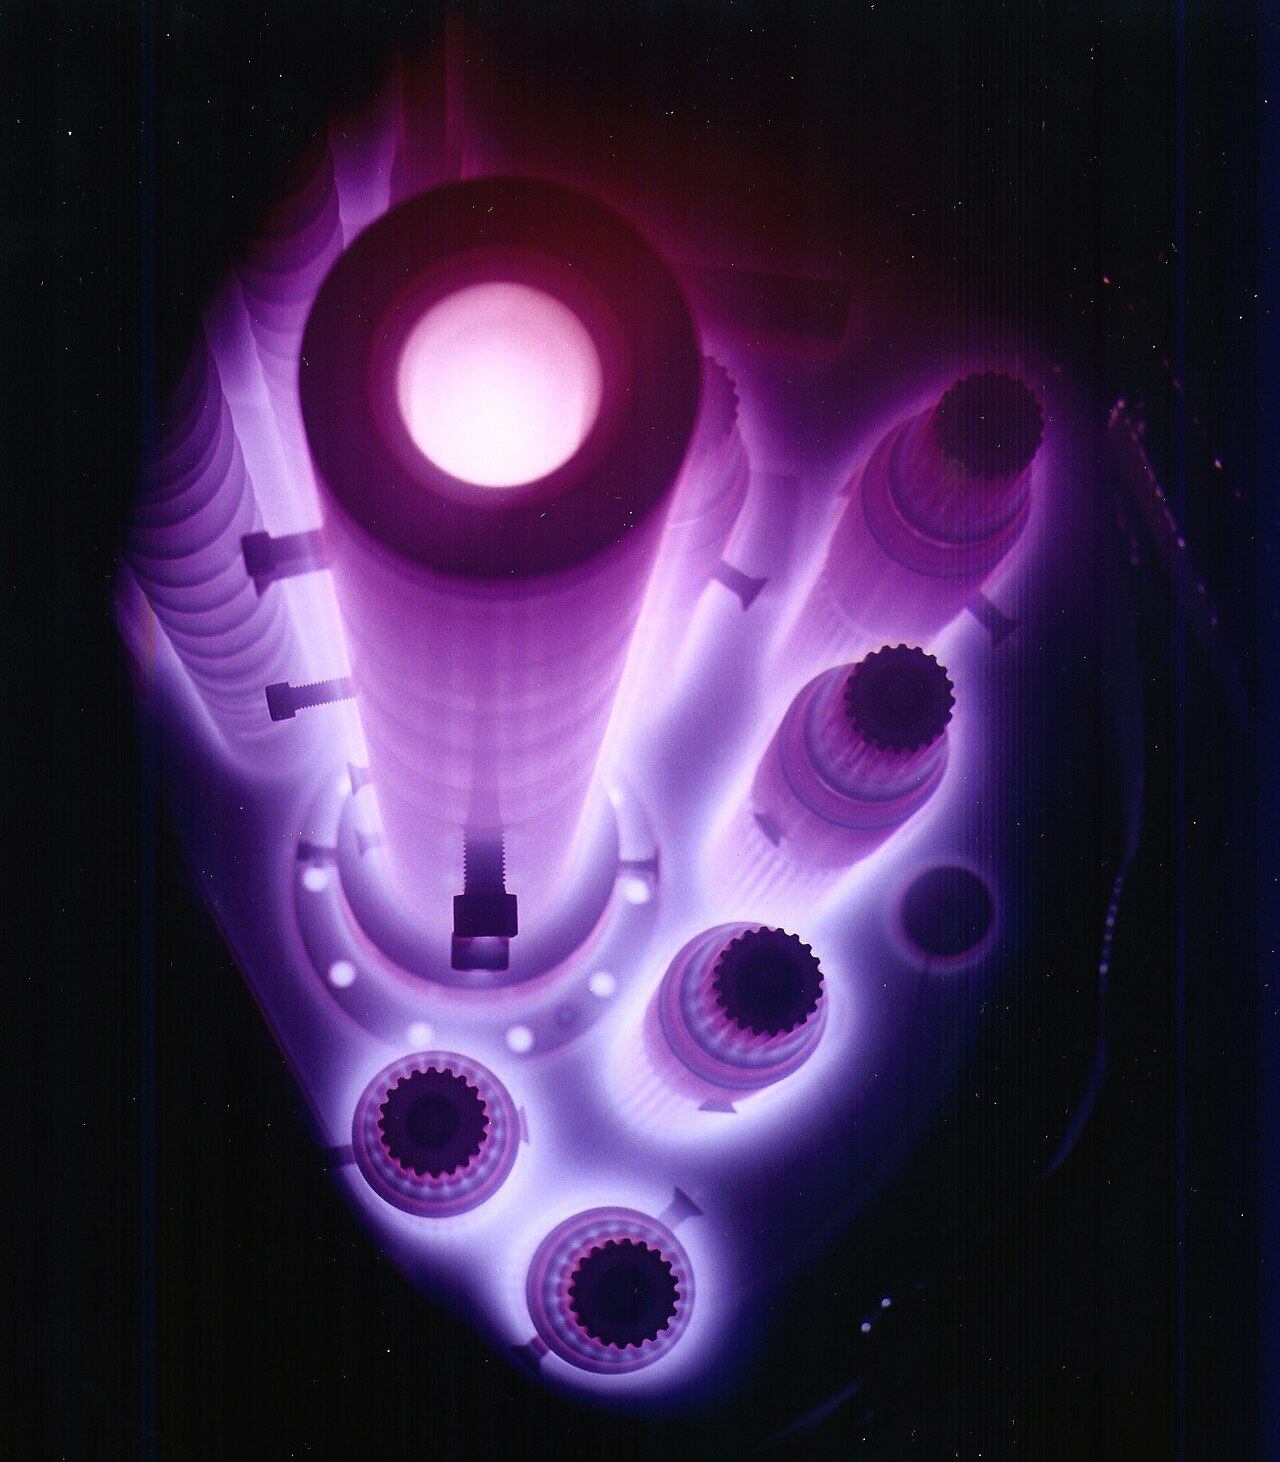
常规等离子渗氮
以承载扩散层改善磨粒磨损、滑动接触及疲劳性能。适合 H13、H11、渗氮钢及适用的调质合金钢。根据基体硬度和载荷选择层深及化合物层厚度。
了解详情脉冲等离子渗氮在低压氮氢气氛中利用电放电活化表面,并将氮引入金属。氮向表面以下扩散形成硬化层,基体继续承担载荷。脉冲电源可直接调节放电和热输入。相较常规氨气或熔盐工艺,等离子工艺在选择性机械屏蔽、表面活化以及扩散层和化合物层控制方面具有实用优势,并且没有熔盐残留。低于材料原回火温度的处理有助于限制基体软化,也不需要最终硬化淬火。Patt 根据合金、几何形状及接触条件调整工艺。
三种处理方向
扩散深度、不锈钢表面硬化及化合物层设计分别对应不同的接触要求。
等离子渗氮 · 案例研究
查看原始截面显微照片和两组 H13 硬度梯度的 24 个读数,了解 Patt 的 250 µm 以上生产渗层能力及报告的磨损性能改善。
H13 渗氮案例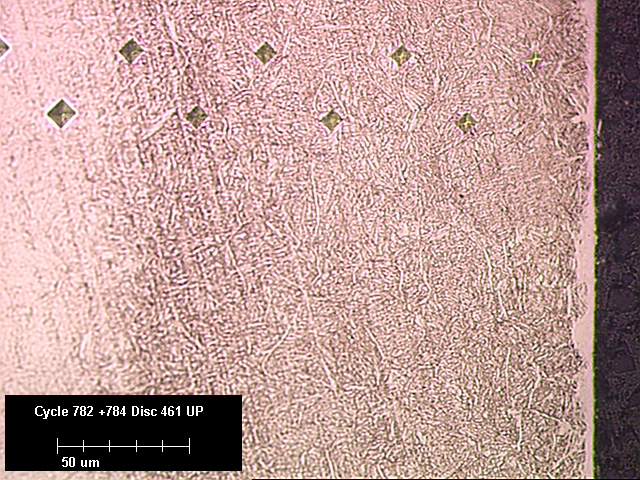
Patt 处理工具钢、马氏体和沉淀硬化不锈钢、Inconel 镍合金及钛。各材料体系需要不同的表面活化、温度与层结构设计。我们的业务涵盖模具、转接件、轴、套圈、阀及精密耐磨件,并在同一厂区提供加工、检测和工艺开发。
渗氮和涂层处理的配气机构部件,展示了表面工程在反复接触及滑动零件上的应用。


Patt 使用内部硬度测试设备检查渗氮层。硬度检查支持我们在工装和精密部件处理选择及工艺控制方面的实践经验。询价时请注明合金、此前热处理、目标硬度及检测要求,以便商定适用于零件的检查方案。
是的。脉冲等离子渗氮服务同时面向外部客户及 Patt 自有设备。请提供合金、先前热处理、零件图纸、尺寸、数量及所需渗层或失效模式。Patt 也处理适用的镍基合金(包括 Inconel)和钛。
请提供合金牌号、此前热处理及基体硬度、图纸或尺寸、数量、处理或屏蔽区域及工况,并注明磨损或失效问题、已规定的目标层深和表面硬度、最终公差及交货日期。