Diseñado y fabricado en Quebec desde 1986

Ingeniería de superficies desde 1992

Nitruración por plasma e iónica en Quebec

Patt desarrolla en Saint-Eustache (Quebec) recetas de nitruración por plasma pulsado (nitruración iónica pulsada) específicas para cada aleación y geometría para clientes de todo Canadá, Estados Unidos y Norteamérica, controlando temperatura, química de gases, presión, parámetros de pulso y tensión de polarización en una cámara de 1.200 × 1.200 mm (120 × 120 cm) con capacidad de 2 toneladas métricas (2.000 kg).

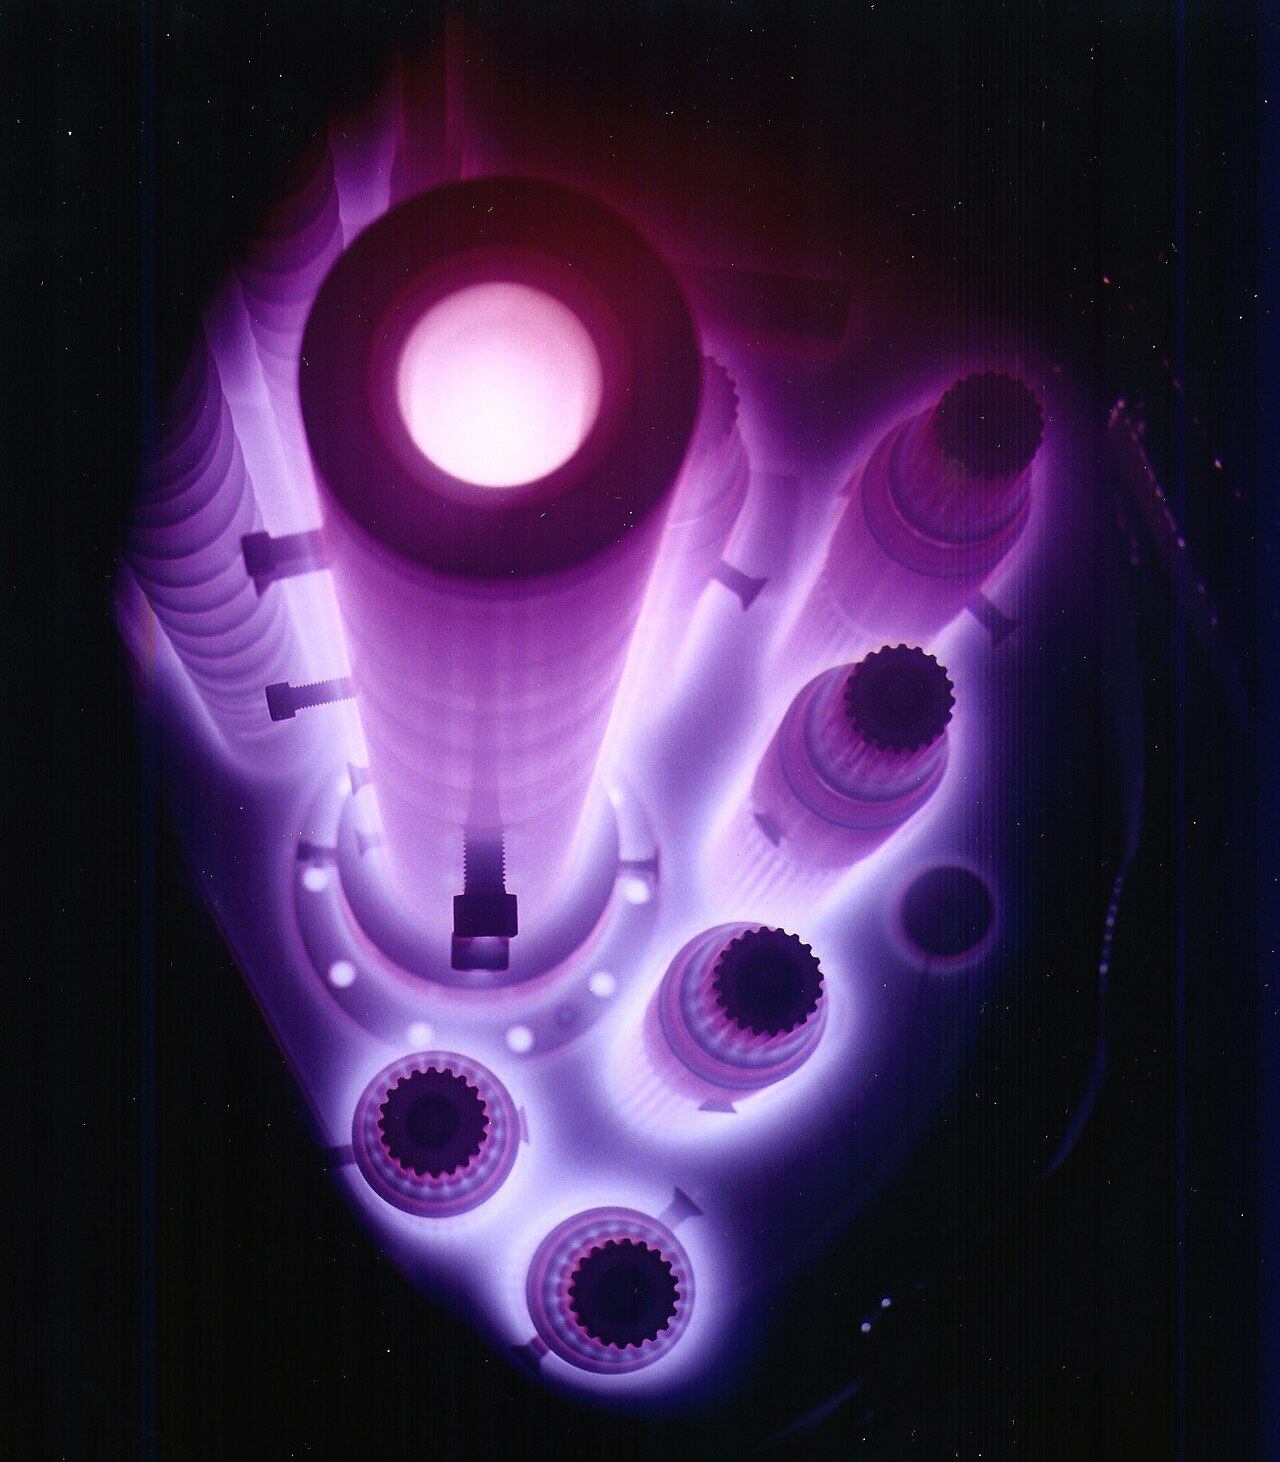
Componentes rodeados por el resplandor de la nitruración por plasma pulsado
1992Nitruración por plasma e iónica
120 × 120 cmCámara útil de 1.200 × 1.200 mm
2 t métricasCarga máxima de 2.000 kg
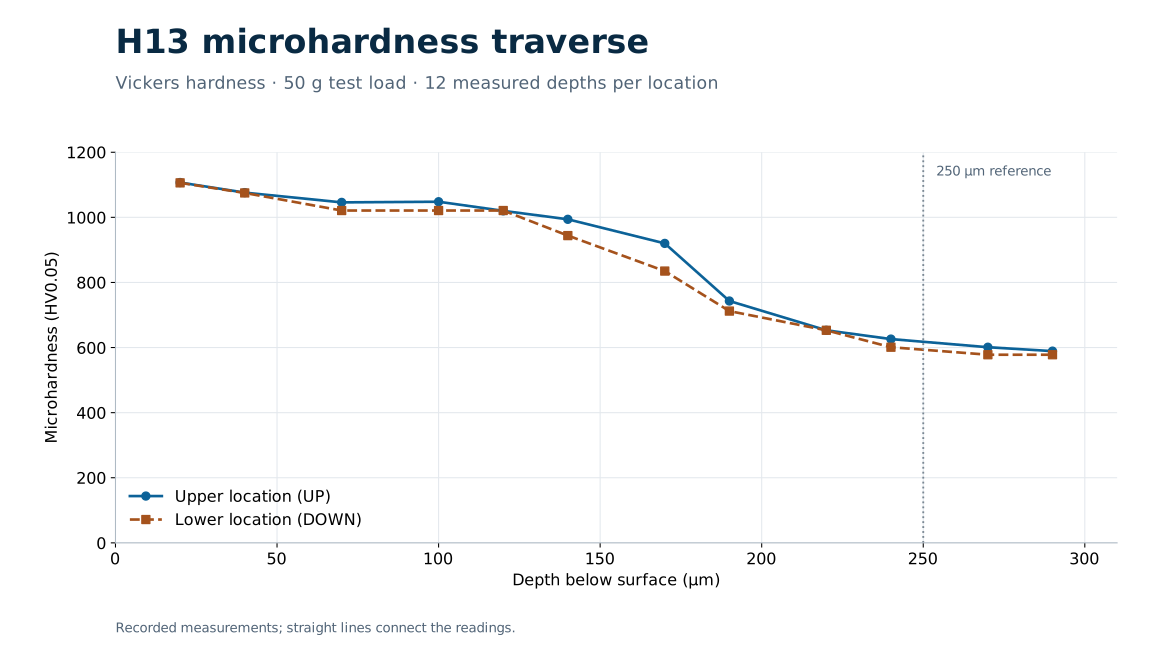
250 µm+Profundidad documentada en H13

Nitruración por plasma pulsado e iónica: control en la superficie funcional

La nitruración por plasma pulsado —también denominada nitruración iónica por plasma pulsado o nitruración iónica por descarga luminiscente— utiliza una descarga eléctrica en una atmósfera de nitrógeno e hidrógeno a baja presión para activar la superficie e introducir iones de nitrógeno directamente en el metal. El nitrógeno difunde bajo la superficie y forma una capa dura resistente al desgaste mientras el núcleo conserva su tenacidad de soporte. La potencia de CC pulsada permite controlar directamente la descarga, el comportamiento en orificios estrechos y el aporte térmico. Frente a las rutas convencionales con amoníaco gaseoso o sales fundidas, la nitruración iónica por plasma ofrece ventajas prácticas de enmascarado mecánico selectivo, despasivación superficial por pulverización catódica y control independiente de las capas de difusión y de compuestos, sin emisiones de amoníaco ni arrastre de sales fundidas. Trabajar por debajo de la temperatura de revenido anterior ayuda a limitar el ablandamiento del núcleo y la distorsión dimensional, sin necesidad de temple final. Patt adapta cada ciclo a la aleación, la geometría y las condiciones de contacto previstas.

Capacidad interna en planta · Saint-Eustache, Quebec

Especificaciones del horno de nitruración por plasma / iónica

Las grandes hileras de extrusión, placas rompedoras, ejes, cuerpos de filtro y lotes de utillaje se tratan internamente en nuestra instalación industrial de nitruración por plasma pulsado que atiende a Quebec, Ontario, todo Canadá y Estados Unidos.

Desplácese horizontalmente para comparar todas las columnas.

Especificaciones del horno de nitruración por plasma / iónica
ParámetroEspecificación interna de PattVentaja de ingeniería
Dimensiones útiles de la cámara1.200 × 1.200 mm (120 × 120 cm / 47,2 × 47,2 in)Admite grandes hileras de cordones, cabezales de lámina/tubo, carcasas de filtro y ejes largos
Capacidad máxima de carga2.000 kg (2 toneladas métricas / 4.409 lb)Procesa piezas forjadas pesadas individuales o lotes densos de serie en un solo ciclo
Fuente de potencia de descargaDescarga luminiscente de CC pulsada (ancho de pulso, ciclo de trabajo y polarización regulables)Cobertura uniforme del plasma en ranuras, orificios y geometrías complejas sin sobrecalentamiento de aristas
Atmósfera de procesoN₂ / H₂ de alta pureza (más CH₄ según especificación) en vacío a baja presiónLibre de amoníaco, con control metalúrgico preciso de la capa blanca (γ′, ε o solo difusión)
Rango de temperatura operativa350 °C – 540 °C (ajustado por debajo de la temperatura de revenido previa)Preserva la dureza del núcleo y minimiza la distorsión en piezas terminadas de mecanizado
Método de enmascaradoÚtiles de enmascarado mecánico de precisiónEndurecimiento selectivo limpio de superficies de sellado, roscas y muñones sin cobreado
Cobertura geográficaSaint-Eustache (Gran Montreal), Quebec, Canadá y NorteaméricaMecanizado CNC, nitruración por plasma y control de dureza integrados bajo un mismo techo

Tres vías de tratamiento

Elija la superficie según el servicio

La profundidad de difusión, el endurecimiento de inoxidables y el diseño de la capa de compuestos responden a distintas exigencias de contacto.

01

Nitruración por plasma convencional

Capa de difusión de soporte para resistir desgaste abrasivo, contacto deslizante y fatiga. Adecuada para H13, H11, aceros de nitruración y aceros aleados templados y revenidos apropiados. La profundidad y el espesor de capa se eligen según la dureza del núcleo y la carga.

Más información
02

Fase S y nitruración de inoxidables a baja temperatura

Endurecimiento superficial para controlar desgaste y gripado conservando el comportamiento frente a la corrosión requerido. La fase S se aplica a grados austeníticos como 304 y 316L; los inoxidables martensíticos y de endurecimiento por precipitación, incluidos los aceros Patt, utilizan rutas específicas de martensita expandida.

Más información
03

Capa de compuestos diseñada

Capa superficial controlada de nitruros de hierro para desgaste adhesivo, rayado y contacto deslizante. Se seleccionan capas gamma prima, épsilon o mixtas con profundidad de difusión de soporte. Materiales habituales: aceros al carbono y de baja aleación, aceros de nitruración y determinados aceros de herramientas.

Más información

Nitruración por plasma · Caso práctico

H13: profundidad, dureza y desgaste por deslizamiento

Consulte las micrografías originales y 24 lecturas de dureza de dos perfiles H13, junto con la capacidad de Patt para producir capas de 250 µm o más y las mejoras de desgaste declaradas.

Caso de nitruración del H13
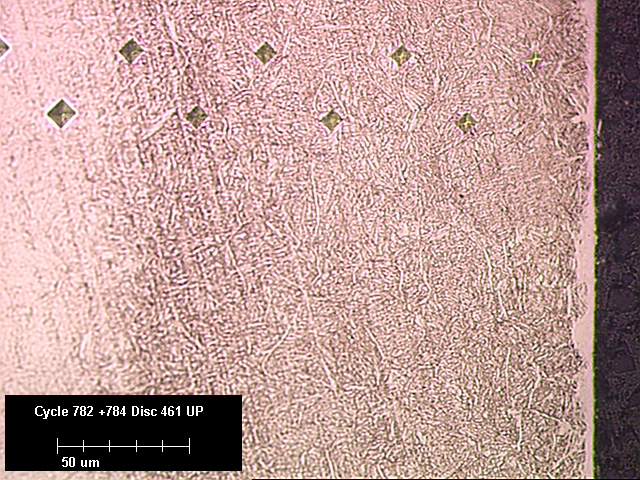
Sección del H13: posición superior (UP), huellas originales y barra de escala de 50 µm.

Acero, inoxidable, Inconel y titanio

Patt trata aceros de herramientas, inoxidables martensíticos y de endurecimiento por precipitación, aleaciones de níquel Inconel y titanio. Cada familia necesita su propia activación, temperatura y diseño de capa. Trabajamos con matrices, adaptadores, ejes, pistas, válvulas y piezas de desgaste de precisión, con mecanizado, inspección y desarrollo de procesos bajo un mismo techo.

Ingeniería de superficies en la práctica

Estos componentes del tren de válvulas nitrurados y recubiertos ilustran la ingeniería de superficies en piezas con contacto repetido y deslizamiento.

Controles internos de dureza de las capas nitruradas

Patt utiliza durómetros propios para comprobar las capas nitruradas. El control de dureza complementa nuestra experiencia práctica en la selección y el control de tratamientos para herramientas y componentes de precisión. Indique aleación, tratamiento térmico previo, dureza requerida y requisitos de inspección para acordar los controles de la pieza.

Preguntas de aplicación

¿Patt trata piezas de clientes externos?

Sí. La nitruración por plasma pulsado se ofrece a clientes externos y a equipos Patt. Envíe aleación, tratamiento previo, plano, dimensiones, cantidad y capa requerida o modo de fallo. Patt también trata aleaciones de níquel adecuadas, incluido Inconel, y titanio.

¿Cuáles son las dimensiones máximas de cámara y capacidad de carga del horno de nitruración por plasma de Patt?

El horno industrial de nitruración iónica por plasma pulsado en la planta de Patt en Saint-Eustache, Quebec cuenta con una cámara útil de 1.200 × 1.200 mm (120 × 120 cm) y admite piezas individuales o cargas de hasta 2.000 kg (2 toneladas métricas).

¿Se pueden nitrurar hileras y componentes de acero inoxidable sin perder su resistencia a la corrosión?

Sí. Mediante la nitruración por plasma a baja temperatura (fase S en aceros inoxidables austeníticos 304/316L o martensita expandida en grados martensíticos y endurecibles por precipitación como 17-4PH, 420 y aceros Patt), se incrementa la dureza superficial y la resistencia al gripado sin precipitar nitruros de cromo.

Patt Technologies

Artículos y casos prácticos

Consultar su proyecto

Cuéntenos qué necesita.

Envíe el polímero, caudal y condiciones de operación, o los planos y requisitos de material.

sales@patt-tech.com

+1 (450) 689-2497

Envíe sus requisitos y adjunte un plano o especificación. Nuestro equipo evaluará su aplicación.
PDF, DWG, DXF, STEP, IGES, JPG, PNG o ZIP · máximo 15 MB.