Seit 1986 in Québec entwickelt und gefertigt

Oberflächentechnik seit 1992

Plasmanitrieren und Ionnitrieren in Quebec

Patt entwickelt in Saint-Eustache (Québec) legierungs- und geometriespezifische Rezepte für das Pulsplasmanitrieren (gepulstes Ionennitrieren) für Kunden in ganz Kanada, den USA und Nordamerika – durch präzise Regelung von Temperatur, Gaszusammensetzung, Druck, Pulsparametern und Vorspannung in einer 1.200 × 1.200 mm (120 × 120 cm) großen Anlage mit 2 Tonnen (2.000 kg) Chargengewicht.

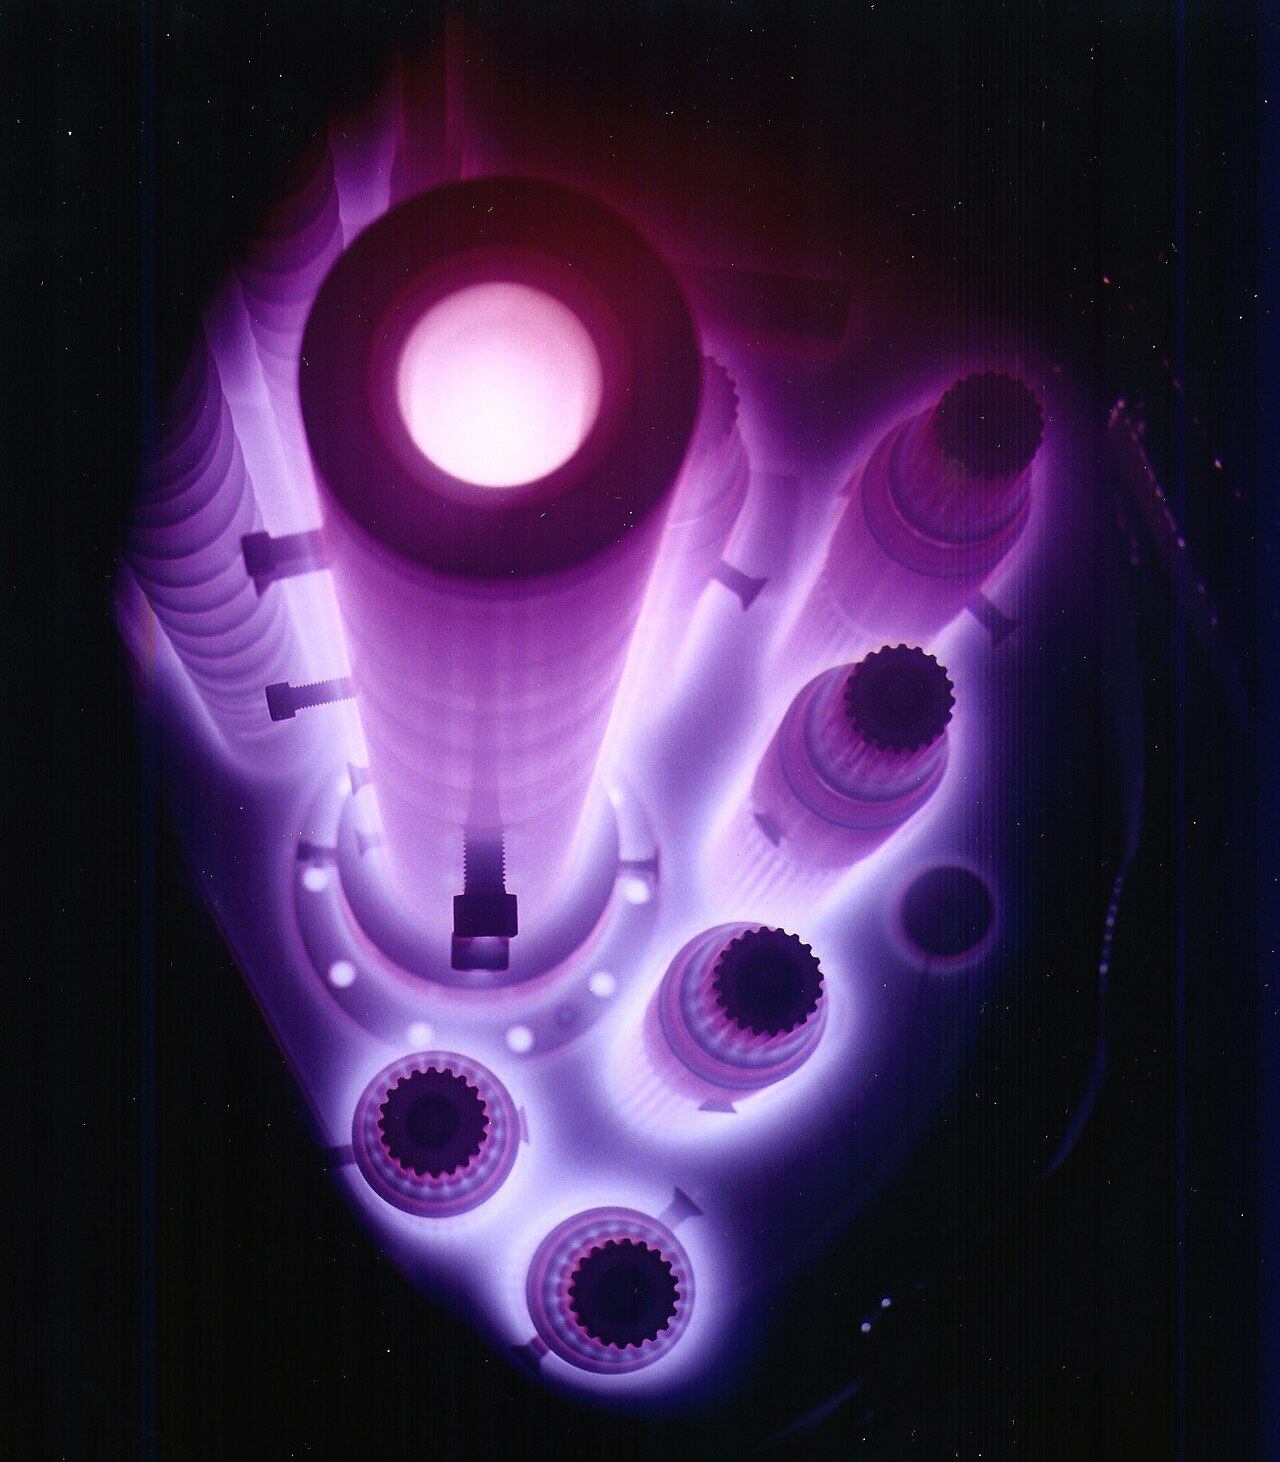
Bauteile im Glühen des Pulsplasmanitrierens
1992Plasma- & Ionennitrieren in Serie
120 × 120 cm1.200 × 1.200 mm Nutzraum
2 Tonnen2.000 kg max. Chargengewicht
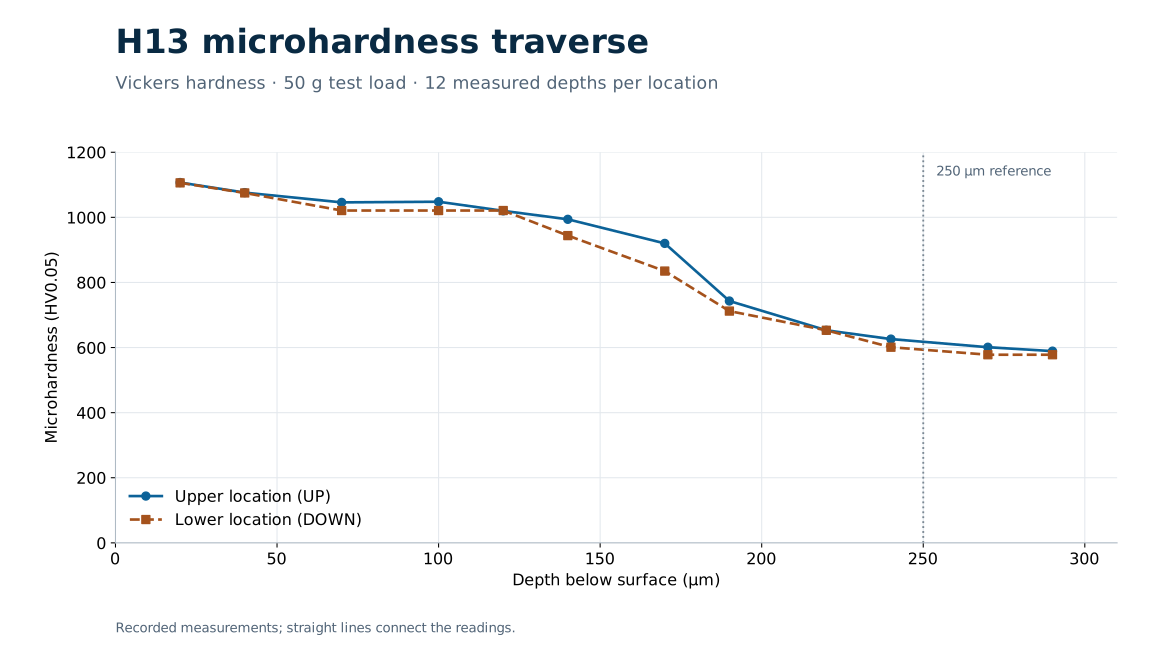
250 µm+Dokumentierte H13-Nitriertiefe

Puls-Plasma- & Ionennitrieren: Kontrolle an der Funktionsoberfläche

Beim Pulsplasmanitrieren – auch als gepulstes Plasma-Ionennitrieren oder Glimmentladungs-Ionennitrieren bezeichnet – aktiviert eine elektrische Entladung in einer Stickstoff-Wasserstoff-Atmosphäre bei niedrigem Druck die Oberfläche und bringt Stickstoffionen direkt in das Metall ein. Der Stickstoff diffundiert unter die Oberfläche und erzeugt eine verschleißfeste Randschicht, während der Kern seine tragende Zähigkeit behält. Die gepulste Gleichstromleistung ermöglicht eine direkte Regelung von Glimmentladung, Hohlkathodenverhalten in engen Bohrungen und Wärmeeintrag. Gegenüber konventionellem Ammoniak-Gasnitrieren oder Salzbadverfahren bietet das Ionennitrieren im Pulsplasma praktische Vorteile bei selektiver mechanischer Abdeckung, kathodischer Oberflächenaktivierung passiver Legierungen sowie unabhängiger Kontrolle von Diffusions- und Verbindungsschicht – ohne Ammoniakemissionen oder Salzbadverschleppung. Eine Behandlung unterhalb der vorherigen Anlasstemperatur begrenzt Kernerweichung und Verzug; ein abschließendes Abschrecken entfällt. Patt stimmt jeden Zyklus auf Legierung, Geometrie und Kontaktbedingungen ab.

Anlagenkapazität im eigenen Haus · Saint-Eustache, Québec

Anlagendaten: Puls-Plasma- / Ionennitrierofen

Große Extrusionsdüsen, Brecherplatten, Wellen, Filtergehäuse und Serienchargen werden im eigenen Haus auf unserer industriellen Pulsplasmanitrieranlage für Kunden in Québec, Ontario, ganz Kanada und den USA behandelt.

Horizontal scrollen, um alle Spalten zu vergleichen.

Anlagendaten: Puls-Plasma- / Ionennitrierofen
ParameterPatt-AnlagenspezifikationTechnischer Vorteil
Nutzbare Kammerabmessungen1.200 × 1.200 mm (120 × 120 cm / 47,2 × 47,2 in)Nimmt große Strangdüsen, Platten-/Rohrköpfe, Filtergehäuse und lange Wellen auf
Maximales Chargengewicht2.000 kg (2 Tonnen / 4.409 lb)Behandelt schwere Einzelwerkstücke oder dichte Serienchargen in einem Zyklus
EntladungsstromversorgungGepulste DC-Glimmentladung (variable Pulsbreite, Tastgrad & Vorspannung)Gleichmäßige Plasmabedeckung in Schlitzen, Bohrungen und komplexen Konturen ohne Kantenüberhitzung
ProzessatmosphäreHochreines N₂ / H₂ (sowie CH₄ nach Vorgabe) im NiederdruckvakuumAmmoniakfrei, metallurgisch gezielt einstellbare Verbindungsschicht (γ′, ε oder verbindungsschichtfrei)
Prozesstemperaturfenster350 °C – 540 °C (abgestimmt unterhalb der vorherigen Anlasstemperatur)Erhält die Kernhärte und minimiert Maßänderungen an fertig bearbeiteten Bauteilen
AbdeckverfahrenPräzise mechanische AbdeckvorrichtungenSauberes partielles Nitrieren von Dichtflächen, Gewinden und Lagersitzen ohne Verkupfern
VersorgungsgebietSaint-Eustache (Großraum Montreal), Québec, Kanada & NordamerikaIntegrierte CNC-Fertigung, Plasmanitrieren und Härteprüfung unter einem Dach

Drei Behandlungswege

Die Oberfläche passend zum Einsatz auswählen

Diffusionstiefe, Randschichthärtung nichtrostender Stähle und Verbindungsschichtgestaltung erfüllen unterschiedliche Kontaktanforderungen.

01

Konventionelles Plasmanitrieren

Eine tragende Diffusionsschicht für Abrasionsverschleiß, Gleitkontakt und Ermüdungsbeständigkeit. Geeignet für H13, H11, Nitrierstähle und geeignete vergütete legierte Stähle. Nitriertiefe und Verbindungsschichtdicke werden auf Kernhärte und Belastung abgestimmt.

Mehr erfahren
02

S-Phase und Niedertemperaturnitrieren nichtrostender Stähle

Randschichthärtung gegen Verschleiß und Fressen bei Erhalt des erforderlichen Korrosionsverhaltens. Die S-Phase-Behandlung gilt für austenitische Stähle wie 304 und 316L. Martensitische und ausscheidungshärtende nichtrostende Stähle, einschließlich Patt Stählen, erhalten legierungsspezifische Behandlungen mit expandiertem Martensit.

Mehr erfahren
03

Gezielt ausgelegte Verbindungsschicht

Eine kontrollierte Eisennitridschicht gegen adhäsiven Verschleiß, Fressen und Gleitbeanspruchung. Gamma-Strich-, Epsilon- oder Mischschichten werden mit passender Diffusionstiefe kombiniert. Typische Werkstoffe sind unlegierte und niedriglegierte Stähle, Nitrierstähle und ausgewählte Werkzeugstähle.

Mehr erfahren

Plasmanitrieren · Fallstudie

H13: Nitriertiefe, Härte und Gleitverschleiß

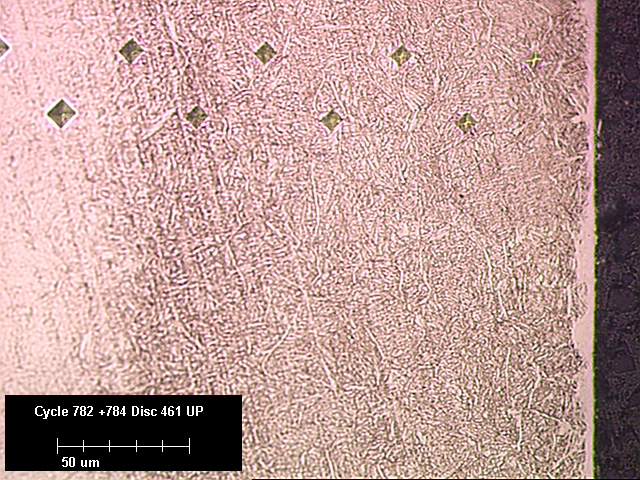
Originalmikroaufnahmen und 24 Härtemesswerte aus zwei H13-Profilen sowie Patts Produktionsfähigkeit ab 250 µm und berichtete Verschleißverbesserungen.

Fallstudie: Nitrieren von H13
H13-Querschliff: obere Position (UP), ursprüngliche Eindruckspur und 50-µm-Maßstab.

Stahl, Edelstahl, Inconel und Titan

Patt behandelt Werkzeugstähle, martensitische und ausscheidungshärtende nichtrostende Stähle, Inconel-Nickellegierungen und Titan. Jede Werkstofffamilie benötigt eine eigene Oberflächenaktivierung, Temperaturführung und Schichtauslegung. Wir bearbeiten Düsen, Adapter, Wellen, Laufbahnen, Ventile und Präzisionsverschleißteile – mit Zerspanung, Prüfung und Prozessentwicklung unter einem Dach.

Oberflächentechnik in der Praxis

Nitrierte und beschichtete Ventiltriebteile veranschaulichen Oberflächentechnik an Bauteilen mit wiederholtem Kontakt und Gleitbewegungen.

Härteprüfung der Nitrierschichten im eigenen Haus

Patt verwendet eigene Härteprüfgeräte zur Kontrolle von Nitrierschichten. Die Härteprüfung ergänzt unsere praktische Erfahrung bei der Auswahl und Steuerung von Behandlungen für Werkzeuge und Präzisionsbauteile. Nennen Sie Legierung, vorherige Wärmebehandlung, geforderte Härte und Prüfanforderungen, damit die Prüfungen für das Bauteil abgestimmt werden können.

Fragen zur Anwendung

Behandelt Patt auch Bauteile externer Kunden?

Ja. Puls-Plasmanitrieren steht externen Kunden und für Patt-Anlagen zur Verfügung. Senden Sie Werkstoff, vorherige Wärmebehandlung, Zeichnung, Abmessungen, Menge sowie Schichtanforderung oder Schadensbild. Patt behandelt auch geeignete Nickellegierungen einschließlich Inconel sowie Titan.

Welche maximalen Bauteilabmessungen und Chargengewichte fasst der Pulsplasma-Nitrierofen von Patt?

Die hauseigene industrielle Pulsplasma- (Ionen-) Nitrieranlage von Patt in Saint-Eustache, Québec verfügt über eine nutzbare Kammergröße von 1.200 × 1.200 mm (120 × 120 cm) und nimmt Einzelwerkstücke oder Chargen bis 2.000 kg (2 Metertonnen) auf.

Können Extrusionsdüsen und Bauteile aus Edelstahl ohne Verlust der Korrosionsbeständigkeit plasmanitriert werden?

Ja. Durch Niedertemperatur-Pulsplasmanitrieren (S-Phase bei austenitischen Stählen wie 304/316L bzw. expandierter Martensit bei martensitischen und ausscheidungshärtenden Stählen wie 17-4PH, 420 und Patt-Stählen) steigen Oberflächenhärte und Fresssicherheit, ohne dass Chromnitrid-Ausscheidungen die Korrosionsbeständigkeit schwächen.

Patt Technologies

Fachartikel & Fallstudien

Projekt besprechen

Beschreiben Sie Ihr Projekt.

Senden Sie Polymer, Durchsatz und Betriebsbedingungen oder Zeichnung und Werkstoffanforderungen.

sales@patt-tech.com

+1 (450) 689-2497

Senden Sie Ihre Anforderungen mit einer Zeichnung oder Spezifikation. Unser Team prüft Ihre Anwendung.
PDF, DWG, DXF, STEP, IGES, JPG, PNG oder ZIP · maximal 15 MB.