Progettato e prodotto a Saint-Eustache, Québec, Canada dal 1986

Ingegneria delle superfici dal 1992

Servizi di nitrurazione al plasma pulsato e ionica

Patt sviluppa a Saint-Eustache (Québec, Canada) ricette di nitrurazione ionica / al plasma pulsato specifiche per lega e geometria destinate a clienti in tutto il Canada, negli Stati Uniti e in Nord America, controllando temperatura, composizione dei gas, pressione, parametri d’impulso e tensione di polarizzazione in una camera utile da 1.200 × 1.200 mm (120 × 120 cm) con portata di 2 tonnellate metriche (2.000 kg).

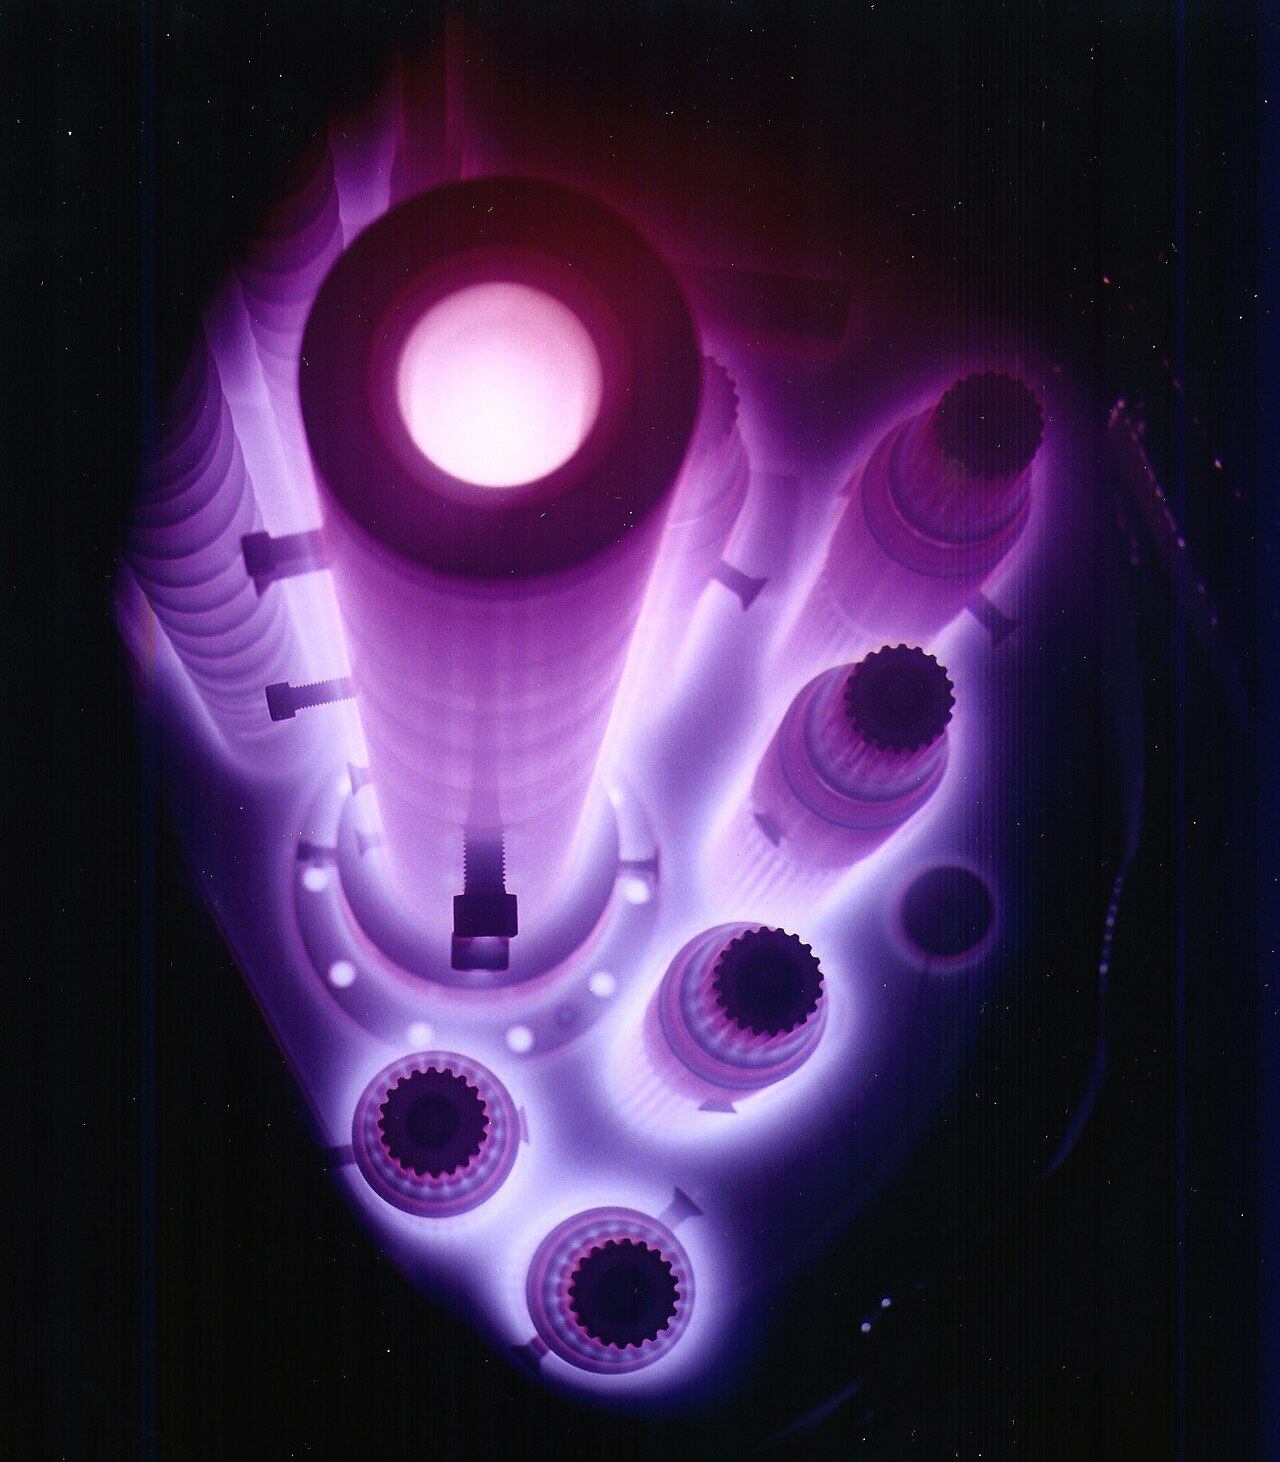
Componenti avvolti dal bagliore luminescente della nitrurazione al plasma pulsato

Riferimento ingegneristico

Nitrurazione al plasma vs. nitrurazione gassosa e cromatura dura

Per filiere e adattatori di estrusione, confrontate la superficie richiesta con l’intero componente: durezza a cuore, gravosità dell’usura, esposizione corrosiva e tolleranze dimensionali. Nitrurazione ionica al plasma pulsato, nitrurazione gassosa controllata e cromatura dura a spessore impiegano meccanismi differenti e ciascuna può essere prescritta per le applicazioni idonee.

Nitrurazione al plasma (ionica) vs. nitrurazione gassosa vs. cromatura dura
Fattore di selezioneNitrurazione ionica / al plasma pulsatoNitrurazione gassosa controllataCromatura dura a spessore
Meccanismo superficialeDiffusione di azoto assistita da scarica al plasma; lo strato dei composti (coltre bianca) è modulabile su misura.Diffusione di azoto da un’atmosfera gassosa controllata; lo strato dei composti è modulabile.Un rivestimento elettrodepositato di cromo aggiunge uno strato superficiale distinto.
Strato dei composti / adesioneSpecificare profondità della zona di diffusione, durezza e spessore ammesso dello strato dei composti.La nitrurazione gassosa controllata può limitare o evitare lo strato dei composti; una coltre bianca fragile non è inevitabile.Preparazione superficiale, adesione, spessore del riporto e finitura sono determinanti.
Controllo dimensionaleÈ ottenibile una ridotta distorsione; occorre comunque prevedere crescita dimensionale e tensioni residue.È ottenibile una ridotta distorsione; ciclo termico e trattamento termico precedente sono determinanti.Lo spessore depositato modifica le quote; prevedere margini per la cromatura ed eventuale rettifica finale.
Fessure, fori e spigoli viviValidare penetrazione del plasma, mascheratura, attrezzaggio e durezza sulla geometria reale.Validare circolazione del gas, mascheratura e uniformità dello strato sulla geometria reale.La distribuzione di corrente può causare accumuli sugli spigoli o spessori ridotti nelle cavità.
Meccanismi di danneggiamentoNessuna interfaccia di rivestimento riportato soggetta a distacco; uno strato o substrato sovraccaricato può comunque fessurarsi.Il danneggiamento dello strato o del substrato resta possibile sotto carichi o trattamenti termici non idonei.Fessurazione, usura o perdita di adesione possono esporre il substrato sottostante.
Selezione per utensili di estrusioneAbbinare lega, durezza a cuore, profondità della zona di diffusione e requisiti di corrosione al ciclo.Abbinare specifiche degli strati e requisiti dimensionali alla capacità del processo controllato.Valutare barriera anticorrosiva, regime di usura, geometria degli spigoli e modalità di ripristino.

Questi sono principi ingegneristici di selezione del processo e non implicano che ogni strato nitrurato o superficie cromata offra le stesse prestazioni. Qualificate congiuntamente lega, trattamento termico precedente, geometria finale, tolleranze dimensionali e ambiente operativo.

1992Nitrurazione ionica e al plasma in produzione
120 × 120 cmCamera utile da 1.200 × 1.200 mm
2 t metricheCarico massimo di 2.000 kg
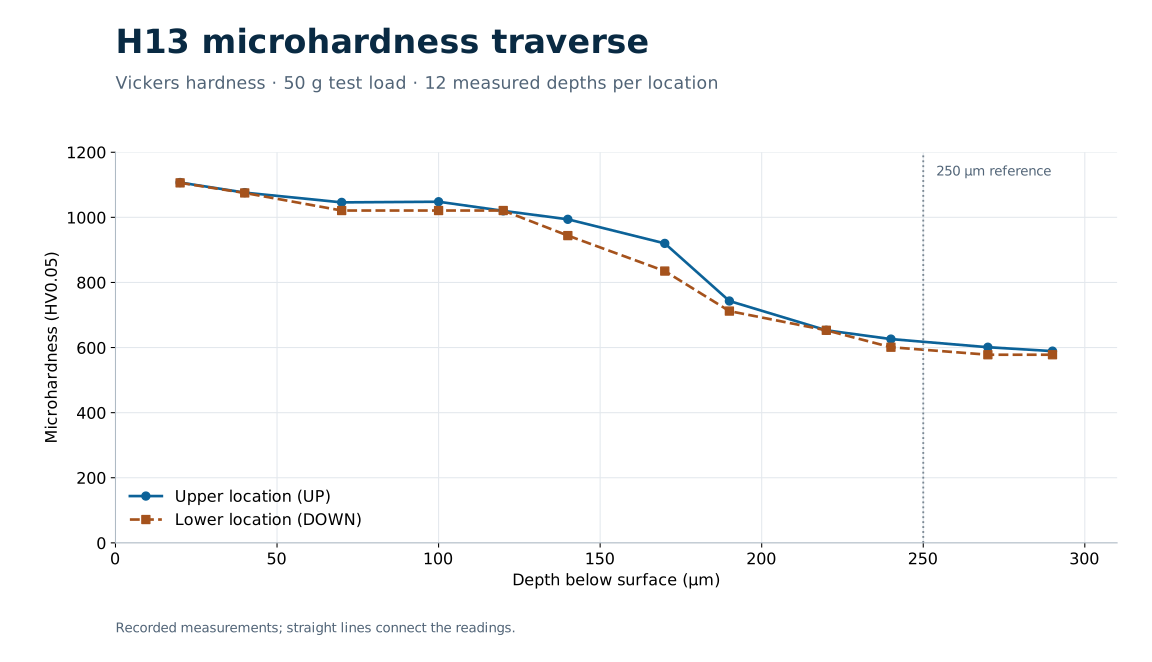
250 µm+Profondità documentata su H13

Nitrurazione ionica / al plasma pulsato: controllo sulla superficie funzionale

La nitrurazione al plasma pulsato — denominata anche nitrurazione ionica a impulsi o nitrurazione ionica a scarica luminescente — sfrutta una scarica elettrica in atmosfera a bassa pressione di azoto e idrogeno per attivare la superficie e introdurre ioni di azoto direttamente nel metallo. L’azoto diffonde sotto la superficie formando una zona di diffusione dura e resistente all’usura, mentre il nucleo conserva la propria tenacità e durezza a cuore portante. L’alimentazione in corrente continua pulsata consente il controllo diretto della scarica luminescente, del comportamento a catodo cavo nei fori stretti e dell’apporto termico. Rispetto ai processi tradizionali in ammoniaca gassosa o in bagno di sali fusi, la nitrurazione ionica al plasma pulsato offre vantaggi concreti nella mascheratura meccanica selettiva, nella depassivazione superficiale per polverizzazione catodica (sputtering) sulle leghe passive e nel controllo indipendente della zona di diffusione e dello strato dei composti (coltre bianca), senza emissioni di ammoniaca né trascinamento di sali. Operare al di sotto della precedente temperatura di rinvenimento preserva la resistenza al rinvenimento, limita il rammollimento del nucleo e riduce le distorsioni dimensionali, senza necessità di tempra finale. Patt calibra ogni ciclo in base alla lega, alla geometria e alle condizioni di contatto previste.

Capacità impiantistica interna · Saint-Eustache, Québec, Canada

Specifiche del forno di nitrurazione ionica / al plasma pulsato

Grandi filiere di estrusione, piastre rompiflusso, alberi, corpi filtro e lotti di attrezzature vengono trattati internamente nel nostro impianto industriale di nitrurazione al plasma pulsato al servizio di Québec, Ontario, tutto il Canada e gli Stati Uniti.

Scorri orizzontalmente per confrontare tutte le colonne.

Specifiche del forno di nitrurazione ionica / al plasma pulsato
ParametroSpecifica interna PattVantaggio ingegneristico
Dimensioni utili della camera1.200 × 1.200 mm (120 × 120 cm / 47,2 × 47,2 in)Accoglie grandi filiere a spaghetti, teste per lastra/tubo, corpi filtro e alberi lunghi
Capacità massima di carico2.000 kg (2 tonnellate metriche / 4.409 lb)Tratta in un singolo ciclo forgiati pesanti singoli o lotti produttivi ad alta densità
Alimentazione di scaricaScarica luminescente DC pulsata (durata d’impulso, duty cycle e tensione regolabili)Copertura uniforme del plasma in fessure, fori e geometrie complesse senza surriscaldamento degli spigoli
Atmosfera di processoN₂ / H₂ ad alta purezza (più CH₄ quando prescritto), vuoto a bassa pressioneEsente da ammoniaca, con controllo metallurgico pulito della coltre bianca (γ′, ε o sola diffusione)
Finestra di temperatura operativa350 °C – 540 °C (calibrata al di sotto della temperatura di rinvenimento precedente)Preserva la durezza a cuore e riduce al minimo la distorsione su componenti finiti di lavorazione
Metodo di mascheraturaAttrezzature di mascheratura meccanica di precisioneIndurimento selettivo pulito di superfici di tenuta, filettature e perni senza ramatura galvanica
Copertura geograficaSaint-Eustache (Grande Montréal), Québec, Canada e Nord AmericaLavorazioni CNC, nitrurazione al plasma e controllo di durezza integrati sotto lo stesso tetto

Tre percorsi di trattamento

Scegliete la superficie in base al servizio

Profondità della zona di diffusione, indurimento superficiale degli inossidabili e progettazione dello strato dei composti rispondono a diverse sollecitazioni di contatto.

01

Nitrurazione al plasma convenzionale

Una zona di diffusione portante per resistere a usura abrasiva, contatto di strisciamento e fatica. Indicata per acciai per utensili H13, H11, acciai da nitrurazione e acciai legati bonificati idonei. Profondità di strato e spessore dello strato dei composti (coltre bianca) vengono selezionati in funzione della durezza a cuore e dei carichi.

Approfondisci
02

Fase S e nitrurazione a bassa temperatura degli acciai inossidabili

Indurimento superficiale per controllare usura e garantire resistenza al grippaggio preservando il comportamento alla corrosione richiesto. Il trattamento in austenite espansa (fase S) si applica ai gradi austenitici come 304 e 316L; gli acciai inossidabili martensitici e indurenti per precipitazione, inclusi gli acciai Patt, impiegano cicli dedicati di martensite espansa.

Approfondisci
03

Strato dei composti ingegnerizzato

Uno strato dei composti (coltre bianca) di nitruri di ferro controllato in superficie contro usura adesiva, rigatura e contatto di strisciamento. Si selezionano strutture gamma primo, epsilon o miste sostenute da un’adeguata zona di diffusione. Materiali tipici: acciai al carbonio e basso-legati, acciai da nitrurazione e specifici acciai per utensili.

Approfondisci

Nitrurazione al plasma · Caso studio

H13: profondità di strato, durezza e usura per strisciamento

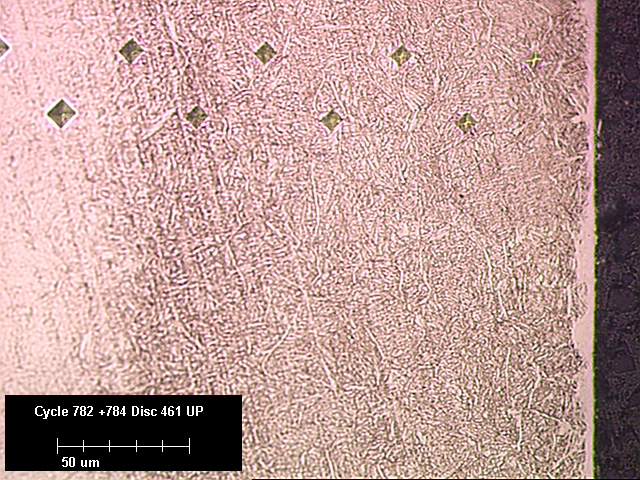
Consultate le micrografie originali in sezione e il profilo di microdurezza a 24 punti ricavato da due scansioni sull’acciaio H13, insieme alla capacità produttiva di Patt di ottenere zone di diffusione di 250 µm+ e ai miglioramenti di usura documentati.

Caso studio nitrurazione H13
Sezione trasversale H13: posizione superiore (UP), con traccia delle impronte originali e barra di scala da 50 µm.

Acciai per utensili, acciai inossidabili, Inconel e titanio

Patt tratta acciai per utensili, acciai inossidabili martensitici, austenitici e indurenti per precipitazione, leghe di nichel Inconel e titanio. Ciascuna famiglia metallurgica richiede parametri dedicati di attivazione superficiale, temperatura e architettura dello strato. Operiamo su filiere, adattatori, alberi, piste, valvole e componenti di precisione soggetti a usura, integrando lavorazioni meccaniche, collaudo e sviluppo di processo in un unico stabilimento.

Ingegneria delle superfici nella pratica

Questi componenti della distribuzione nitrurati e rivestiti illustrano l’ingegneria delle superfici applicata a particolari sottoposti a contatti ripetuti e moto di strisciamento.

Controlli interni di durezza sugli strati nitrurati

Patt impiega durometri interni per verificare gli strati nitrurati. Il controllo di durezza affianca la nostra esperienza pratica nella selezione e conduzione dei trattamenti per attrezzature e componenti meccanici di precisione. Specificate nella richiesta la lega, il trattamento termico precedente, la durezza richiesta e i requisiti di collaudo per concordare le verifiche sul componente.

Domande applicative

Patt tratta anche componenti forniti da clienti esterni?

Sì. Il servizio di nitrurazione ionica / al plasma pulsato è disponibile sia per clienti esterni sia per le apparecchiature Patt. Inviate designazione della lega, trattamento termico precedente, disegno del pezzo, dimensioni, quantità e profondità di strato richiesta o modalità di cedimento. Patt tratta anche leghe di nichel idonee, incluso l’Inconel, e il titanio.

Quali sono le dimensioni massime della camera e la capacità di carico del forno di nitrurazione al plasma di Patt?

Il forno industriale interno di nitrurazione ionica al plasma pulsato nello stabilimento Patt di Saint-Eustache (Québec, Canada) dispone di una camera utile di lavoro di 1.200 × 1.200 mm (120 × 120 cm / 47,2 × 47,2 in) e accoglie pezzi singoli o lotti fino a 2.000 kg (2 tonnellate metriche / 4.409 lb).

È possibile nitrurare al plasma filiere e componenti in acciaio inossidabile senza compromettere la resistenza alla corrosione?

Sì. Attraverso la nitrurazione al plasma a bassa temperatura — formando austenite espansa (fase S) sui gradi austenitici come 304/316L oppure martensite espansa sugli acciai inossidabili martensitici e indurenti per precipitazione come 17-4PH, 420 e gli acciai Patt — si aumentano durezza superficiale e resistenza al grippaggio prevenendo la precipitazione di nitruri di cromo che impoverirebbe la resistenza alla corrosione.

Patt Technologies

Articoli tecnici e casi studio

Discutiamo il vostro progetto

Descriveteci le vostre esigenze.

Inviate polimero, portata e condizioni operative, oppure i disegni e i requisiti di materiale per il vostro componente.

sales@patt-tech.com

+1 (450) 689-2497

Inviate i Vostri requisiti allegando un disegno o una specifica tecnica. Il nostro team valuterà la Vostra applicazione.
PDF, DWG, DXF, STEP, IGES, JPG, PNG o ZIP · massimo 15 MB.