大型平面磨削
对重量最高 3,000 kg 的工件控制平面度、平行度、厚度及表面粗糙度。
了解详情Patt 专注于平面度、平行度、厚度及表面质量影响装配性能的零件磨削,包括淬硬钢工装、板件、配合面和精密机械部件。大型平面磨削可容纳最大 1,500 × 1,000 × 900 mm、重量达 3,000 kg 的工件。
同一项目中可协调 CNC 加工、线切割、等离子渗氮与磨削。在报价阶段确定基准面、加工余量、材料状态及最终检测要求,有助于安排加工和处理顺序。询价时请提供标明关键平面度、平行度及表面要求的图纸。
申请磨削报价为何选择 Patt 处理高难度项目
Patt 的机加工、设计和编程团队经常处理公差链、装夹、热处理变形、材料替代及处理后精加工问题。
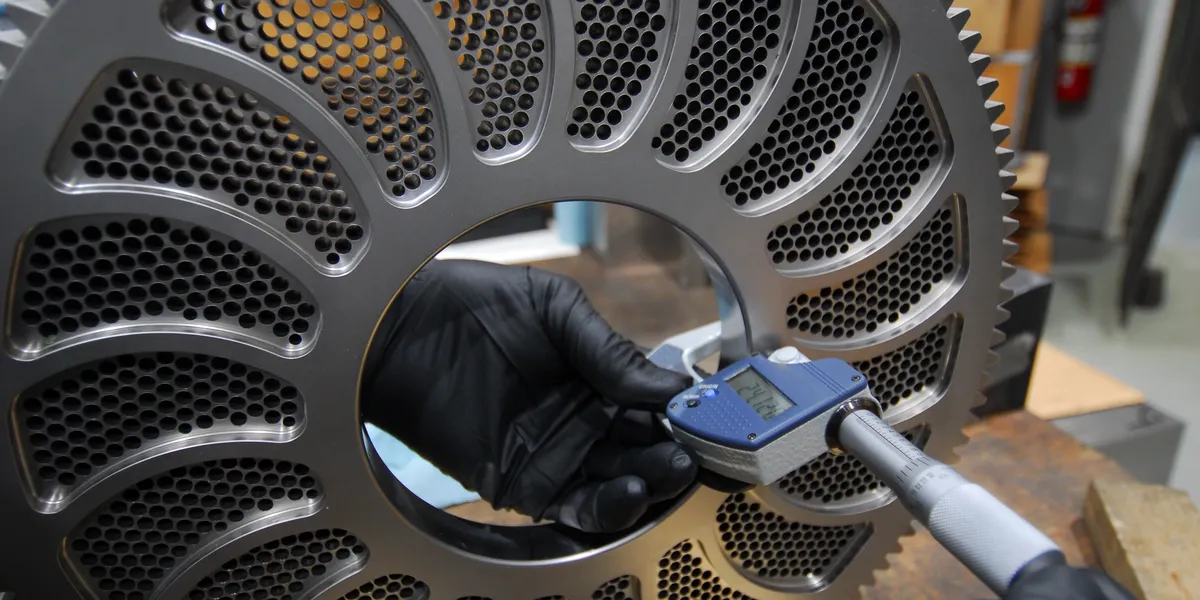
Patt 加工连接挤出生产线的部件,包括模头、适配器、跨接管、弯头、法兰及多孔支撑板。我们结合机加工与表面工程经验,处理熔体流道、配合面,以及挤出机、过滤器与下游工装之间的接口。


| 部件 | 设计与加工重点 |
|---|---|
| 模头及模头部件 | 拉条模头、熔体分配流道、出料面及配合面。根据磨损、腐蚀及清洁要求选择材料和表面处理。 |
| 适配器及法兰 | 连接挤出机、过滤系统和模头,协调内孔几何形状、密封面及螺栓孔位。 |
| 跨接管与弯头 | 按安装布局、连接方向及加热配置布置熔体输送路径。设计评审涵盖平滑过渡及清洁可达性。 |
| 多孔支撑板 | 机加工流孔及滤网支撑面,包括与波浪形滤网组件匹配的波浪几何形状。 |
请提供部件图纸或安装布局,以及聚合物、温度、压力、连接方式和数量。Patt 可综合评审机加工、工装钢材选型与等离子渗氮。上图不锈钢拉条模头展示了低温渗氮在挤出工装中的应用。
了解 Patt 工装钢材precision-machining
| 工艺 | 设备/行程范围 | 最大工件 | 重量 |
|---|---|---|---|
| 平面磨削 | 1,500 × 1,000 × 900 mm | 需评审图纸 | 3,000 kg |
| 慢走丝 | 800 × 600 × 505 mm | 1,250 × 1,020 × 505 mm | 3,000 kg |
| 数控铣削 | 840 × 840 × 760 mm | 940 × 940 × 1,000 mm | 1,500 kg |
| 车削 | 最大回转直径 670 mm | 两顶尖距离 2,000 mm | 需评审图纸 |
技术参数取决于具体配置,并将在应用评审时确认。
请提供图纸或 CAD 文件、材料、数量、关键尺寸和公差、表面粗糙度、热处理要求及交货日期,并注明检测或材料证书要求。