耐滑动磨损性能改善约 800 倍
Patt 报告,相比未经渗氮的 H13 基体,耐滑动磨损性能改善约 800 倍,有助于减少滑动接触部位的材料损失。
等离子渗氮 · 案例研究
Patt 在 H13 钢上持续生产深度达 250 µm 或以上的渗氮层。近表面的高硬度与具有承载支撑作用的扩散区相结合,有助于抵抗接触载荷、滑动磨损和咬合。
硬化表面需要下方材料的支撑。针对承受反复接触和滑动的 H13 零件,Patt 通过扩散层形成从硬化表层向基体的过渡。250 µm 或以上的渗层在工作表面下提供有效的承载支撑。
该工艺以避免晶间氮化物(IGN)和脆性表层为设计目标。选择处理条件时,综合考虑渗层深度、硬度梯度和层组织,使其适合零件及实际工况。
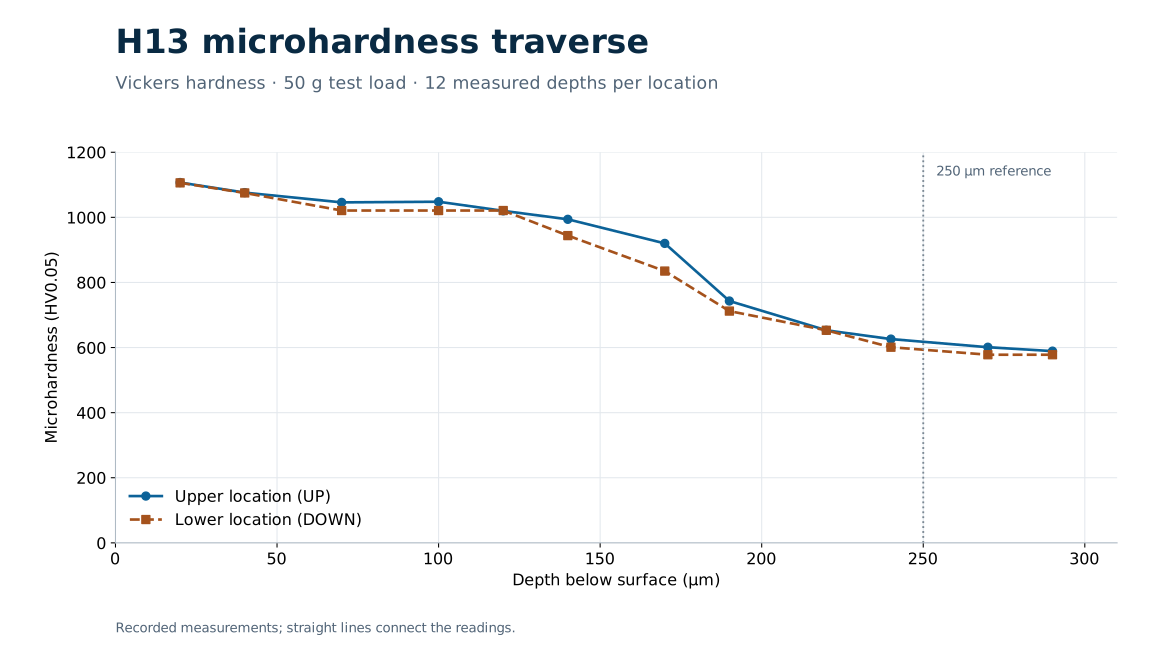
两组存档 H13 硬度梯度分别对应试样的上部和下部位置。每组包含 12 个测点,深度从表面以下 20 µm 至 290 µm。图中以直线连接记录值,未进行平滑或外推。
| 表面以下深度(µm) | 上部位置(HV0.05) | 下部位置(HV0.05) |
|---|---|---|
| 20 | 1107 | 1106 |
| 40 | 1076 | 1075 |
| 70 | 1046 | 1021 |
| 100 | 1048 | 1021 |
| 120 | 1020 | 1021 |
| 140 | 994 | 944 |
| 170 | 920 | 835 |
| 190 | 743 | 712 |
| 220 | 653 | 653 |
| 240 | 626 | 601 |
| 270 | 601 | 578 |
| 290 | 589 | 578 |
在 20 µm 深度,两处硬度分别为 1,107 和 1,106 HV0.05;在 120 µm 深度,仍为 1,020 和 1,021 HV0.05。进一步向内,在 240 µm 深度分别为 626 和 601 HV0.05,在 270 µm 深度为 601 和 578 HV0.05。这些数据展示了工作表面以下的硬度梯度。
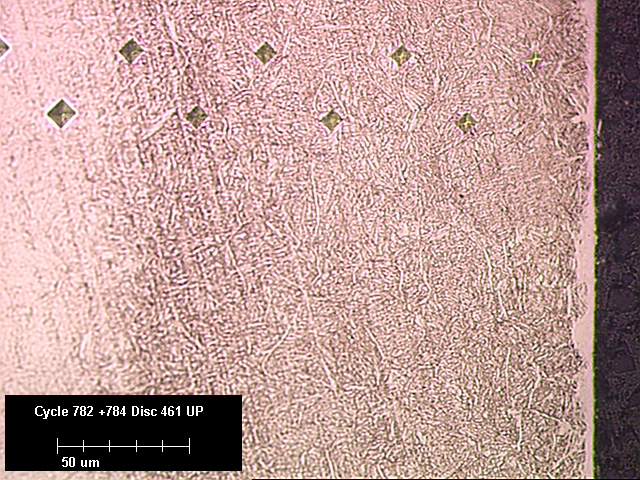
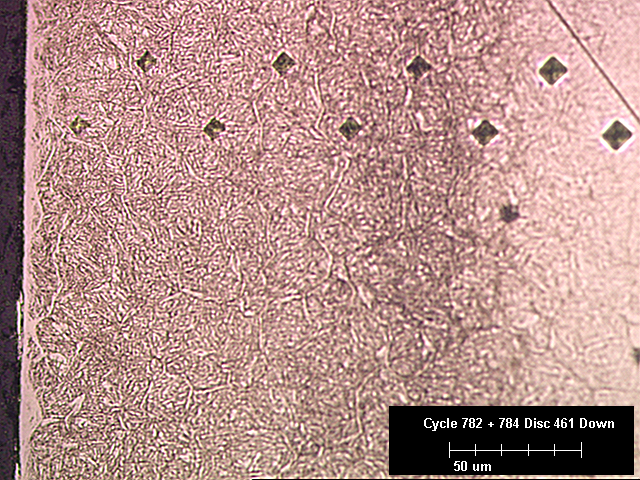
所选显微照片保留原始标注及 50 µm 比例尺。点击任一照片可查看完整分辨率图像。
Patt 报告其 H13 渗氮工艺取得以下性能改善。这些磨损结果与上方展示的显微硬度测量属于不同的性能数据。
Patt 报告,相比未经渗氮的 H13 基体,耐滑动磨损性能改善约 800 倍,有助于减少滑动接触部位的材料损失。
Patt 同时报告抗咬合性能显著提升,有助于保护接触表面,降低滑动过程中的黏着损伤和材料转移。
对于塑料加工工装及其他 H13 零件,该处理适用于需要同时考虑磨损、黏着损伤及渗层承载支撑的滑动接触部位。目标硬度梯度依据实际接触条件、零件几何形状和此前热处理确定。
进行应用评估时,请提供 H13 热处理状态、基体硬度、图纸、工作温度、接触或磨损问题、屏蔽区域及最终尺寸要求。
了解常规等离子渗氮请告知材料状态、几何形状及磨损问题。Patt 可为您的应用评估渗层深度和表面性能要求。