一体化制造商
系统、耐磨表面与零件必须协同设计。
为实际生产设计过滤设备,使机加工、材料选择、热处理、表面工程、控制系统及现场服务在 Patt 形成不可分割的整体。
这些综合经验同样面向外部机加工和渗氮客户,而不仅用于 Patt 自有设备。
- 应用工程与机械设计
- 机加工、检测与装配
- 等离子渗氮与合金开发
- 控制、仪表及生产线集成
一体化制造商
为实际生产设计过滤设备,使机加工、材料选择、热处理、表面工程、控制系统及现场服务在 Patt 形成不可分割的整体。
这些综合经验同样面向外部机加工和渗氮客户,而不仅用于 Patt 自有设备。
加拿大魁北克省 Saint-Eustache 制造基地 · 588 Boulevard Industriel
在同一工厂内统筹应用工程、重型精密加工、模具钢研发与脉冲等离子(离子)渗氮,消除了机加工厂与外协热处理厂之间的交接误差。尺寸链公差、磨削余量、去应力工序与渗氮硬化层深度均作为单一制造流程受控完成。
| 专业领域 | 内部设备与核实包络参数 | 工业交付成果 |
|---|---|---|
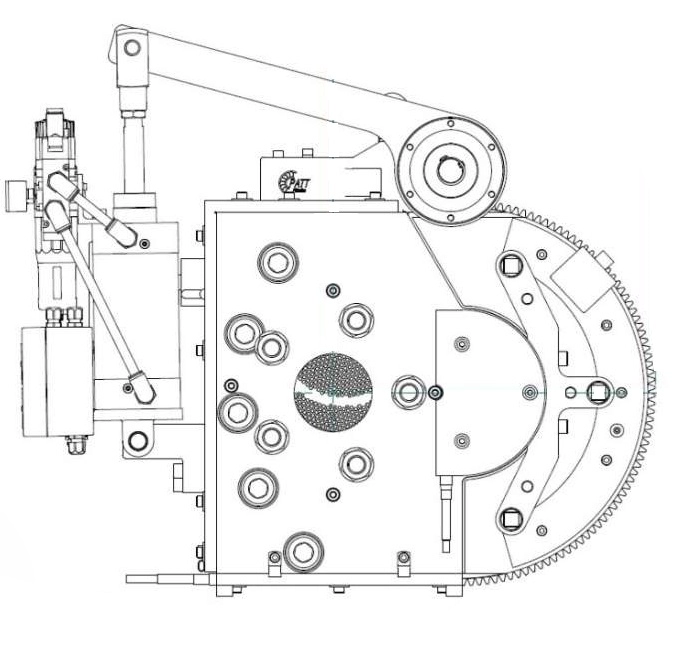
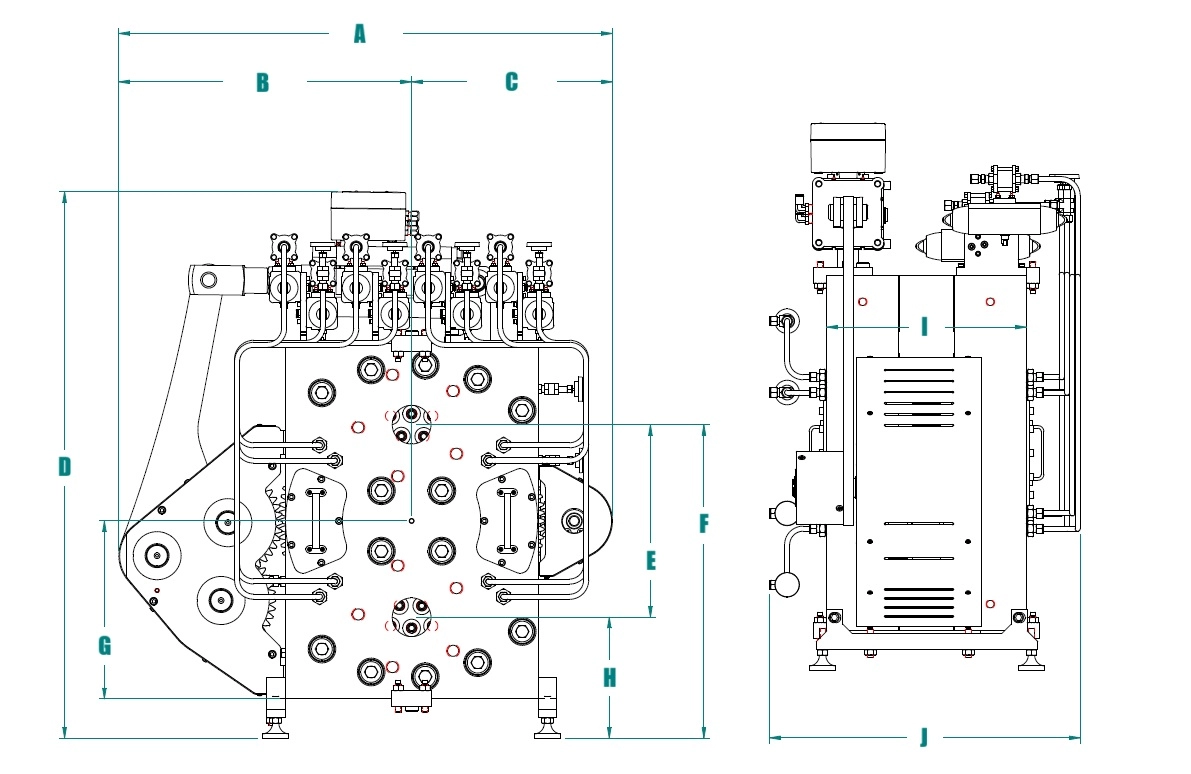
| 连续熔体过滤系统 | 恒压旋转圆盘过滤平台(Rotary III A–G 共 7 种规格:10–1,990 cm²;Rotary IV 整体式耐蚀规格 A–D:10–385 cm²)及 Colossus 模块化烛式过滤器(单机 1,385–7,000 cm²),最高耐温 450 °C、耐压 5,800–6,500 psi。 | 完整过滤系统、Rotary 控制系统、1.8 倍面积波浪形支撑板、激光切割滤网组件及熔体压力传感器。 |
| 专有挤出模具钢 | 五种针对塑料挤出工装开发的专用钢种,按七项工程指标与 AISI H13 基准对比:PEA(48–49.5 HRC)、Structural(51.5–53.3 HRC)、PEA+(47.5–50.5 HRC)、Patt Tool(50–57 HRC)与 Patt Corrosion(42–48 HRC)。 | 精密加工并经渗氮处理的过滤腔体、旋转圆盘、拉条模头、支撑板、耐磨衬套及腐蚀性聚合物流道零件。 |
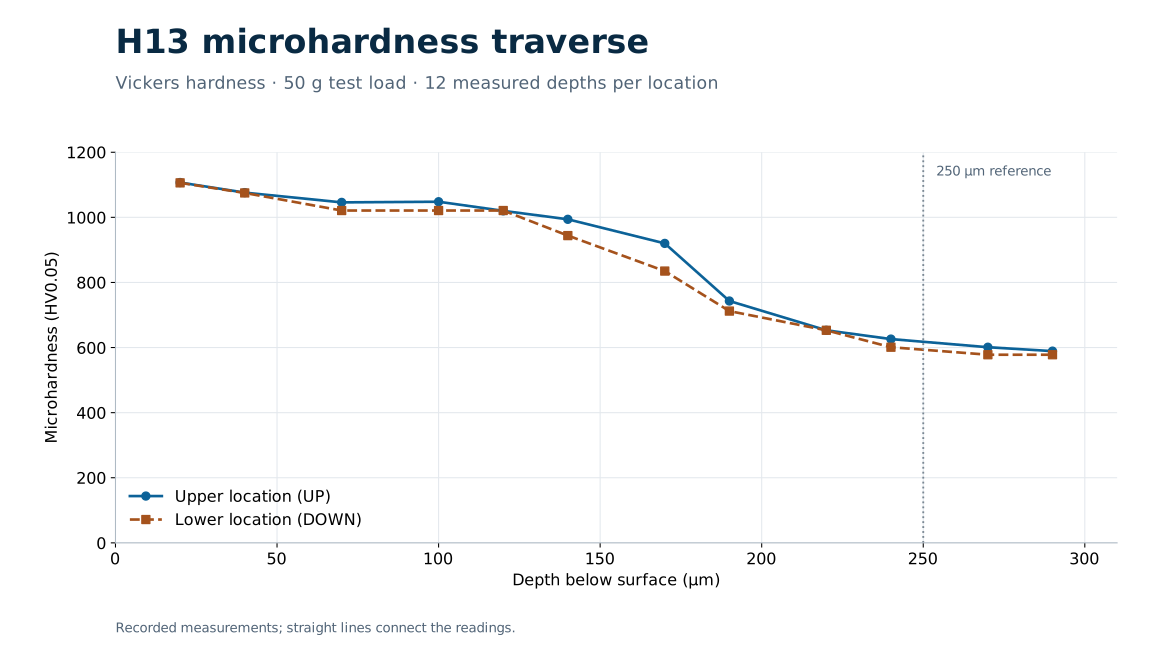
| 脉冲等离子 / 离子渗氮(自 1992 年) | 工业脉冲直流辉光放电渗氮炉,有效炉膛尺寸 1,200 × 1,200 mm(120 × 120 cm),最大装炉及工件重量 2,000 kg(2 公吨),在高纯 N₂/H₂ 真空氛围下于 350–540 °C 运行。 | 面向 Patt 设备及外部客户的常规扩散渗氮(H13 实测 250 µm+)、不锈钢低温 S 相 / 膨胀马氏体处理及受控 γ′ / ε 化合物层。 |
| 大型精密加工与挤出模头制造 | 平面磨削最大 1,500 × 1,000 × 900 mm(3,000 kg),慢走丝线切割最大工件 1,250 × 1,020 × 505 mm(3,000 kg),三轴/四轴 CNC 铣削最大 940 × 940 × 1,000 mm(1,500 kg),车削回转直径 670 mm × 中心距 2,000 mm。 | 定制拉条模头、挤出机至过滤器转接件、法兰、加热跨接管、精密磨削平板及北美工业外协精密加工。 |
Patt 的技术资料以可测量的工程数据为基础。在熔体过滤领域,经行业期刊 Canadian Plastics 专题报道的 Patt 波浪形支撑板(蜂窝板)升级方案在相同外径下实现了 1.8 倍有效过滤面积,而轴向厚度仅增加约 15 mm,显著降低压降并延长滤网寿命。
在表面工程领域,Patt 的 H13 脉冲等离子渗氮案例研究公开了原始金相显微照片及上、下两个位置从 20 µm 至 290 µm 深度的 24 组显微硬度梯度实测值(HV0.05),证实表面硬度超过 1,100 HV0.05 且有效硬化层深度超过 250 µm。每项生产任务均由内部三坐标测量(CMM)、光学检测及宏观/显微硬度测试提供质量保障。
是的。除制造 Patt 过滤系统和挤出工装外,我们位于魁北克 Saint-Eustache 的工厂还面向加拿大、美国及国际外部制造商提供大型零件平面磨削、慢走丝线切割、CNC 加工及脉冲等离子(离子)渗氮服务。客户可寄送已加工零件进入我们 1,200 × 1,200 mm(2,000 kg)的渗氮炉处理,或发送 2D/3D 图纸进行从钢材、机加工到表面硬化的交钥匙制造。
高压熔体过滤转盘、拉条模头与支撑板的可靠性取决于芯部屈服强度、密封面平面度/平行度以及渗氮层组织的协同配合。在同一工厂内统筹钢材选型(PEA、Structural、PEA+、Patt Tool、Patt Corrosion 或 H13/不锈钢)、磨削余量与低变形脉冲等离子渗氮,可避免多供应商交接带来的公差争议、白亮层剥落或高压密封面泄漏。
Patt 以英语、法语、中文、德语和西班牙语服务加拿大、美国、欧洲及全球聚合物加工与工业设备客户。我们的工程团队可通过在线询价表单或 sales@patt-tech.com 接收 PDF、DWG、DXF、STEP、IGES、JPG、PNG 及 ZIP 格式图纸(最大 15 MB),并提供主工厂(+1-450-473-4888)与工程及销售专线(+1-450-689-2497)直接技术支持。
Patt Technologies
