Etwa 800-fach höhere Gleitverschleißbeständigkeit
Patt berichtet von einer etwa 800-fachen Verbesserung der Gleitverschleißbeständigkeit gegenüber dem nicht nitrierten H13-Grundwerkstoff. Dies betrifft den Materialverlust an Gleitkontakten.
Plasmanitrieren · Fallstudie
Patt erzeugt auf H13 regelmäßig Nitrierschichten von 250 µm oder mehr. Hohe Härte nahe der Oberfläche und eine tragende Diffusionszone unterstützen die Beständigkeit gegen Kontaktbelastung, Gleitverschleiß und Fressen.
Eine harte Oberfläche braucht Unterstützung darunter. Für H13-Bauteile mit wiederholter Kontakt- und Gleitbeanspruchung entwickelt Patt eine Diffusionszone mit einem Übergang vom gehärteten Rand zum Grundwerkstoff. Eine Tiefe von mindestens 250 µm bietet eine erhebliche Stützwirkung unter der Arbeitsfläche.
Der Prozess ist darauf ausgelegt, intergranulare Nitride (IGN) und spröde Oberflächenschichten zu vermeiden. Tiefe, Härteprofil und Schichtaufbau werden gemeinsam auf das Bauteil und seine Einsatzbedingungen abgestimmt.
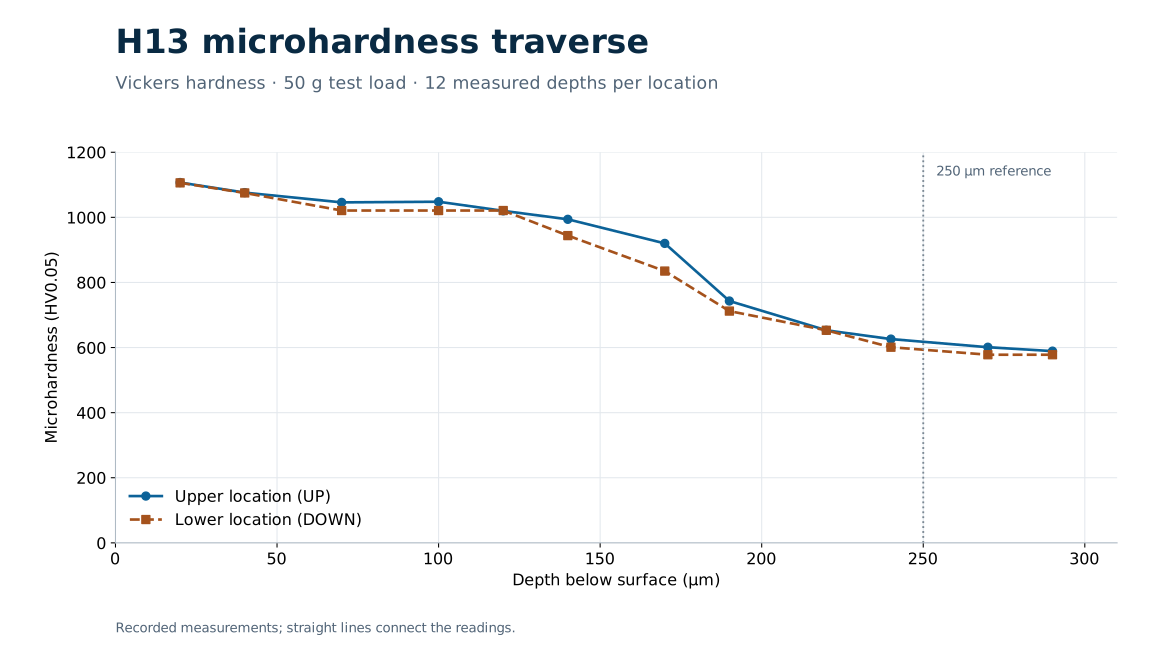
Zwei archivierte H13-Härteverläufe zeigen Messwerte an der oberen und unteren Probenposition. Jedes Profil enthält 12 Messpunkte zwischen 20 und 290 µm unter der Oberfläche. Die Werte werden ohne Glättung oder Extrapolation verbunden.
| Tiefe unter der Oberfläche (µm) | Obere Position (HV0.05) | Untere Position (HV0.05) |
|---|---|---|
| 20 | 1107 | 1106 |
| 40 | 1076 | 1075 |
| 70 | 1046 | 1021 |
| 100 | 1048 | 1021 |
| 120 | 1020 | 1021 |
| 140 | 994 | 944 |
| 170 | 920 | 835 |
| 190 | 743 | 712 |
| 220 | 653 | 653 |
| 240 | 626 | 601 |
| 270 | 601 | 578 |
| 290 | 589 | 578 |
In 20 µm Tiefe betragen die Werte 1.107 und 1.106 HV0.05. In 120 µm Tiefe liegen sie weiterhin bei 1.020 und 1.021 HV0.05. Weiter innen werden bei 240 µm 626 und 601 HV0.05 sowie bei 270 µm 601 und 578 HV0.05 gemessen. Die Profile zeigen den Härtegradienten unter der Arbeitsfläche.
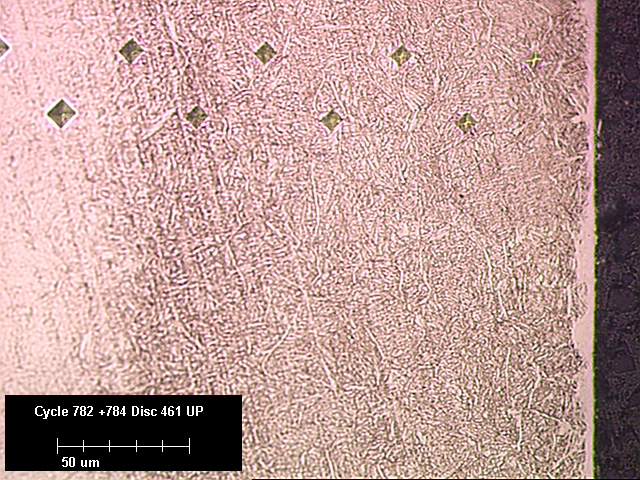
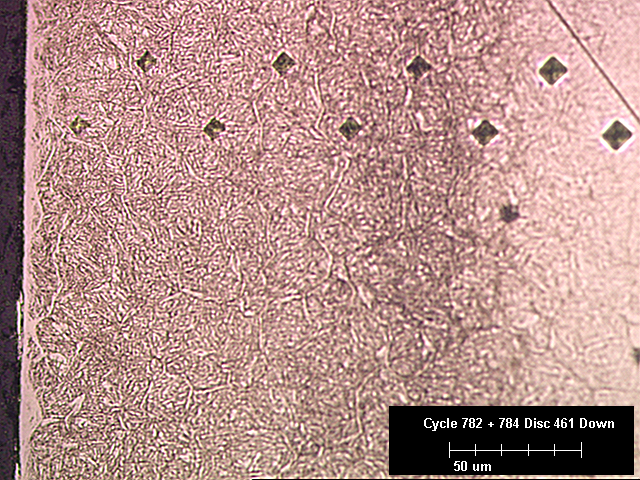
Die ausgewählten Mikroaufnahmen behalten ihre ursprünglichen Beschriftungen und 50-µm-Maßstäbe. Öffnen Sie ein Bild zur Ansicht in voller Auflösung.
Patt berichtet über die folgenden Verbesserungen beim Nitrieren von H13. Diese Verschleißergebnisse sind von den oben dargestellten Mikrohärtemessungen getrennt zu betrachten.
Patt berichtet von einer etwa 800-fachen Verbesserung der Gleitverschleißbeständigkeit gegenüber dem nicht nitrierten H13-Grundwerkstoff. Dies betrifft den Materialverlust an Gleitkontakten.
Patt berichtet außerdem über eine erheblich verbesserte Fressbeständigkeit. Sie hilft, Kontaktflächen vor Adhäsionsschäden und Materialübertragung beim Gleiten zu schützen.
Bei Werkzeugen für die Kunststoffverarbeitung und anderen H13-Bauteilen eignet sich die Behandlung für Gleitkontakte, bei denen Verschleiß, Adhäsionsschäden und die Stützwirkung der Randschicht gemeinsam entscheidend sind. Das Zielprofil richtet sich nach Kontaktbedingungen, Geometrie und vorheriger Wärmebehandlung.
Senden Sie für eine Anwendungsprüfung den Wärmebehandlungszustand, die Kernhärte, die Zeichnung, Arbeitstemperatur, Kontakt- oder Verschleißprobleme, Abdeckbereiche und endgültige Maßanforderungen.
Konventionelles Plasmanitrieren entdeckenBeschreiben Sie Werkstoffzustand, Geometrie und Verschleißproblem. Patt prüft die passende Tiefe und Oberflächenanforderungen für Ihre Anwendung.