Seit 1986 in Québec entwickelt und gefertigt

Oberflächentechnik seit 1992

Konventionelles Plasmanitrieren

Eine diffusionsgehärtete Oberfläche für Werkzeug- und legierte Stähle unter Verschleiß, Gleitkontakt und wiederholter Belastung. Patt entwickelt Pulsplasmanitrierprozesse in Saint-Eustache, Quebec, auf Basis der Fertigungserfahrung seit 1992.

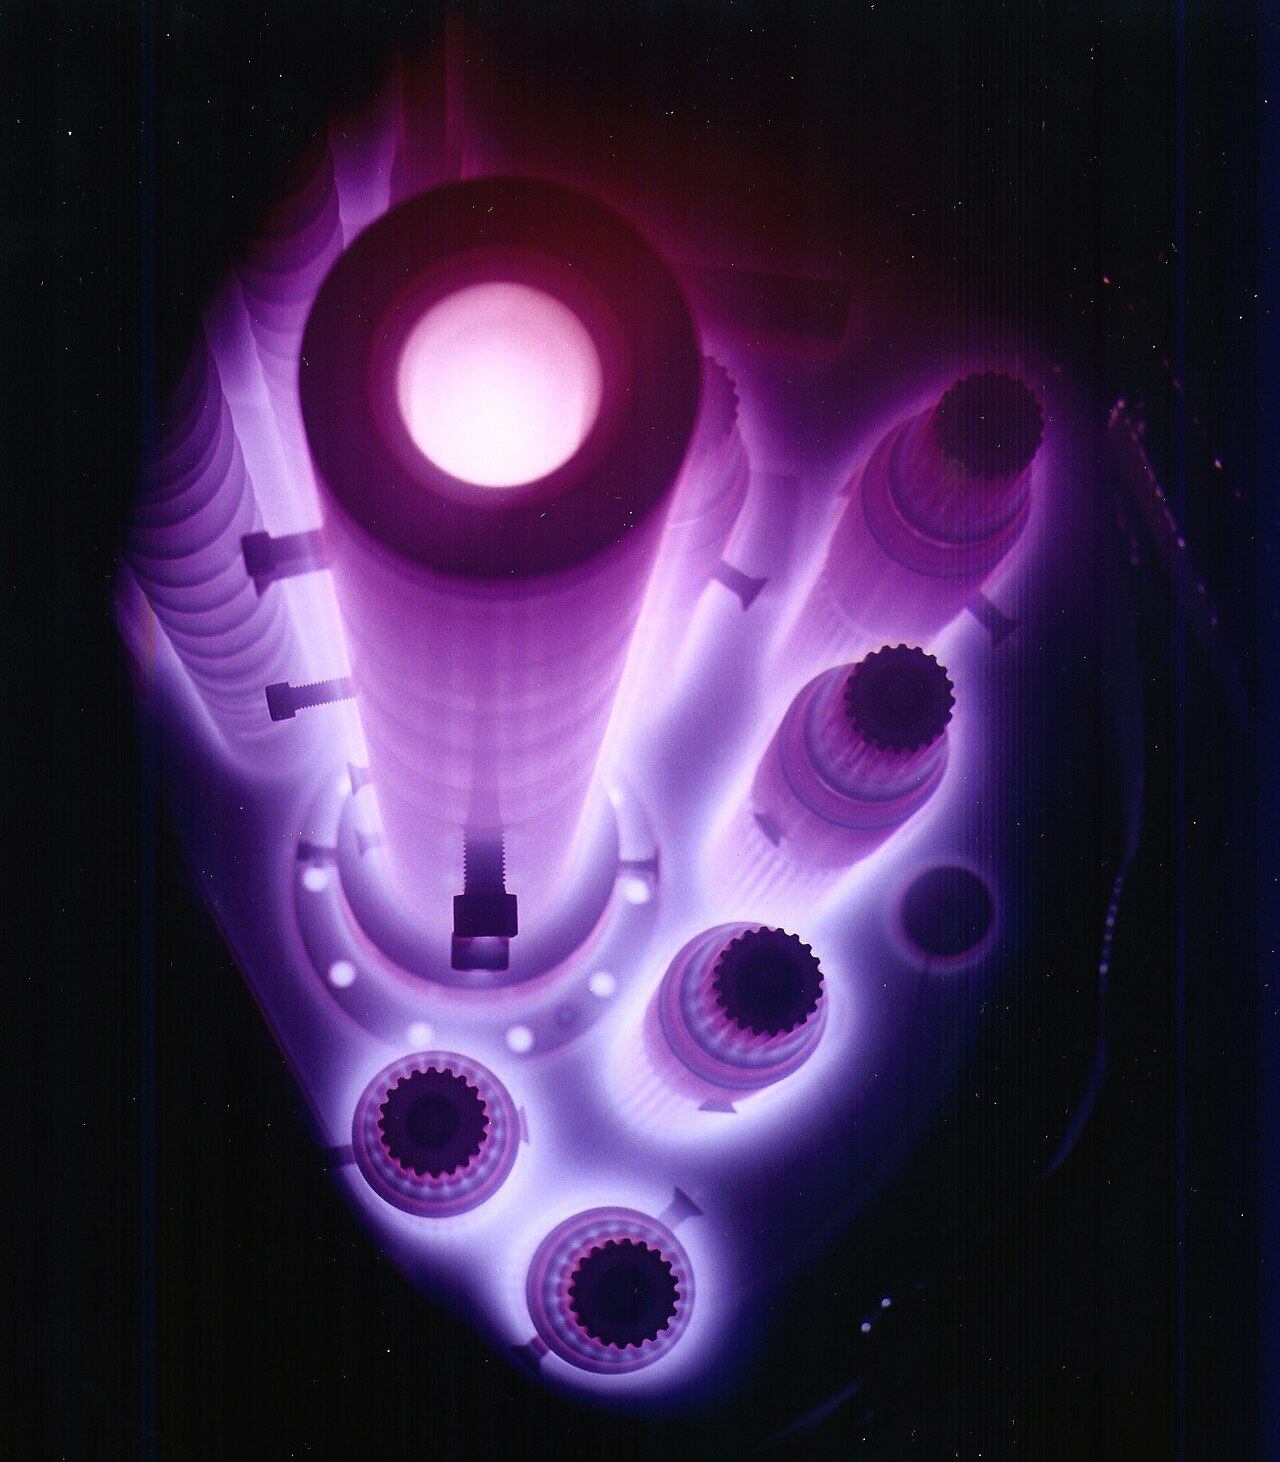
Bauteile im Glühen des Pulsplasmanitrierens

Eine tragfähige Diffusionszone aufbauen

Eine elektrische Entladung aktiviert die Oberfläche in einer stickstoffhaltigen Niederdruckatmosphäre. Stickstoff dringt in den Stahl ein und bildet eine gehärtete Diffusionszone. Nitridbildende Legierungselemente beeinflussen die Härte. Temperatur, Zeit und Gaszusammensetzung werden auf den Ausgangszustand des Werkstoffs abgestimmt.

Die Diffusionszone stützt die Funktionsfläche, während der Kern die Hauptlast trägt. Tiefe, Härteverlauf und Anforderungen an die Verbindungsschicht werden gemeinsam festgelegt. Die Behandlungstemperatur wird anhand der vorherigen Anlass- oder Auslagerungsbehandlung geprüft; ein abschließendes Härteabschrecken ist nicht erforderlich.

Werkstoffe und Anwendungen

WerkstoffgruppeAnwendung und Prozessschwerpunkt
Werkzeugstähle H13 und H11Düsen, Werkzeuge und Verschleißflächen; Prozess auf Kernhärte und vorheriges Anlassen abstimmen.
Nitrierstähle und vergütete legierte StähleWellen, Hülsen, Ringe und belastete Gleitteile; Tiefe und Kernstützwirkung festlegen.
Edelstahl, Inconel und TitanPatt behandelt auch diese Werkstoffgruppen mit eigenen Prozessrouten. Korrosionsanforderungen bei Edelstahl werden gesondert geprüft.

Die Funktionsflächen gezielt behandeln

Zeichnungen kennzeichnen Kontaktflächen, Bohrungen, Gewinde und abzudeckende Bereiche. Geometrie, Aufspannung und Oberflächenvorbereitung werden hinsichtlich Behandlungsabdeckung und Maßänderung geprüft. Bearbeitung und Prüfung bei Patt helfen, den Bauteilzustand vor und nach der Behandlung abzustimmen.

Von Patt nitrierte und beschichtete Ventiltriebteile

Leistung und Prüfung gemeinsam festlegen

Bitte Werkstoff, Wärmebehandlungshistorie, Kernhärte, Zeichnung, Stückzahl und Einsatzbedingungen angeben. Erforderliche Tiefe, Härte, Verbindungsschichtgrenzen und Endmaße benennen. Im Angebot werden Prüfumfang, gegebenenfalls Härteverlauf, Querschliff, Maßprüfung und repräsentative Begleitproben vereinbart.

Nitrierverfahren vergleichen

Weitere Behandlungswege entdecken

Diffusionstiefe, Randschichthärtung nichtrostender Stähle und Verbindungsschichtgestaltung erfüllen unterschiedliche Kontaktanforderungen.

02

S-Phase und Niedertemperaturnitrieren nichtrostender Stähle

Randschichthärtung gegen Verschleiß und Fressen bei Erhalt des erforderlichen Korrosionsverhaltens. Die S-Phase-Behandlung gilt für austenitische Stähle wie 304 und 316L. Martensitische und ausscheidungshärtende nichtrostende Stähle, einschließlich Patt Stählen, erhalten legierungsspezifische Behandlungen mit expandiertem Martensit.

Mehr erfahren
03

Gezielt ausgelegte Verbindungsschicht

Eine kontrollierte Eisennitridschicht gegen adhäsiven Verschleiß, Fressen und Gleitbeanspruchung. Gamma-Strich-, Epsilon- oder Mischschichten werden mit passender Diffusionstiefe kombiniert. Typische Werkstoffe sind unlegierte und niedriglegierte Stähle, Nitrierstähle und ausgewählte Werkzeugstähle.

Mehr erfahren

Bauteil und Einsatzbedingungen beschreiben

Senden Sie Legierung, vorherige Wärmebehandlung und Kernhärte, Zeichnung oder Maße, Stückzahl, Behandlungs- und Abdeckbereiche sowie Einsatzbedingungen. Nennen Sie Verschleiß oder Schadensbild, gegebenenfalls Zieltiefe und Oberflächenhärte, Endtoleranzen und Liefertermin.

Beratung zum Nitrieren anfragen