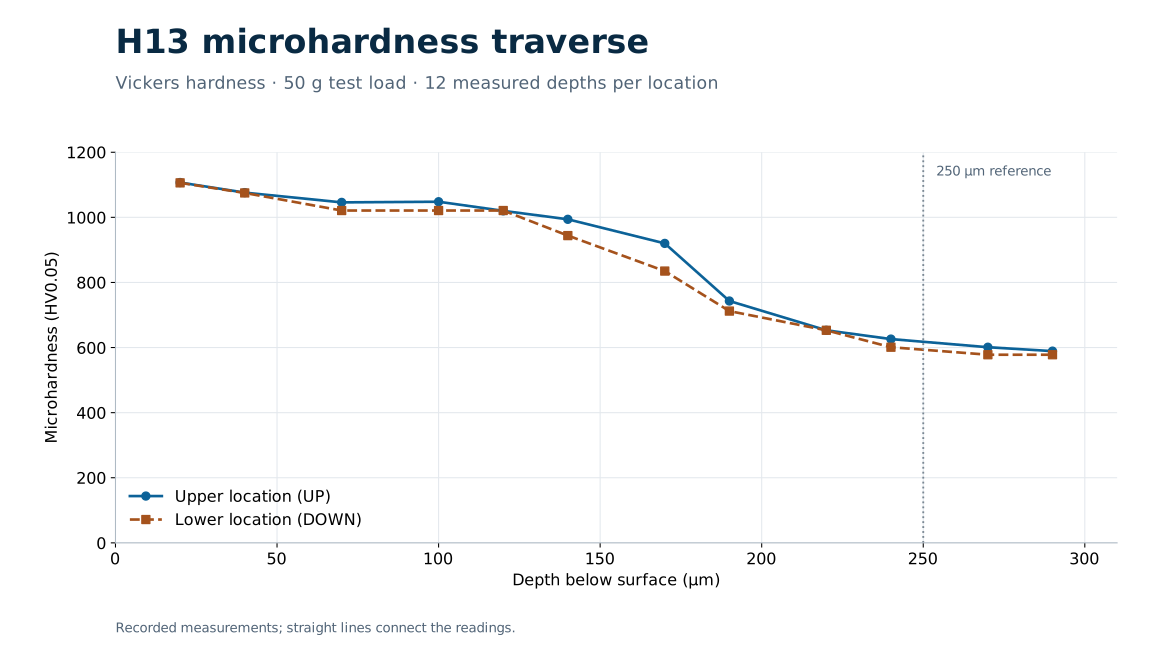
H13-Plasmanitrieren: Härtetiefe und Härte
Mikroaufnahmen und 24-Punkt-Mikrohärteverlauf der technischen Fallstudie.
ExploreIngenieurskunst aus Québec · Weltweiter Service
Patt wurde 1986 gegründet, um reale Filtrationsprobleme der Kunststoffextrusion zu lösen. Eigene Bearbeitung und Plasmanitrieren entstanden aus demselben Anspruch an Zuverlässigkeit, Verschleißbeherrschung und Präzision.
Ein integrierter Hersteller
Die Entwicklung von Filtrationsanlagen für die reale Produktion machte Bearbeitung, Werkstoffwahl, Wärmebehandlung, Oberflächentechnik, Steuerungen und Außendienst bei Patt zu untrennbaren Fachgebieten.
Diese integrierte Erfahrung steht auch externen Bearbeitungs- und Nitrierkunden zur Verfügung, über Patt Anlagen hinaus.
Werk Saint-Eustache, Québec · 588 Boulevard Industriel
Die Bündelung von Konstruktion, Schwerzerspanung, Werkzeugstahlentwicklung und Pulsplasma-Ionennitrieren in einem einzigen Werk vermeidet Schnittstellenverluste zwischen Lohnfertigern und externen Härtereien. Jede Toleranzkette, jedes Schleifaufmaß, das Spannungsarmglühen und der Nitrierschichtaufbau werden als durchgängige Fertigungsfolge gesteuert.
| Fachgebiet | Eigene Anlagen & dokumentierter Arbeitsbereich | Industrielle Lieferumfänge |
|---|---|---|
| Kontinuierliche Schmelzefiltrationssysteme | Rotierende Konstantdruck-Plattformen (Rotary III Baugrößen A–G: 10–1.990 cm²; Rotary IV Monoblock-Baugrößen A–D: 10–385 cm²) sowie modulare Kerzenfilter Colossus (1.385–7.000 cm² je Einheit), ausgelegt bis 450 °C und 5.800–6.500 psi. | Komplette Filtrationssysteme, Rotary-Steuerung, gewellte Siebstützplatten (1,8× Fläche), lasergeschnittene Siebpakete und Schmelzedrucksensoren. |
| Eigene Werkzeugstähle für die Extrusion | Fünf entwickelte Kunststoff-Werkzeugstähle im Vergleich zu AISI H13 über sieben Auslegungskriterien: PEA (48–49,5 HRC), Structural (51,5–53,3 HRC), PEA+ (47,5–50,5 HRC), Patt Tool (50–57 HRC) und Patt Corrosion (42–48 HRC). | Fertigbearbeitete und nitrierte Filtergehäuse, Rotationsscheiben, Strangdüsen, Siebstützplatten, Verschleißbuchsen und korrosionsbeständige Schmelzekomponenten. |
| Pulsplasma- / Ionennitrieren (seit 1992) | Industrieller gepulster DC-Glimmentladungsofen mit 1.200 × 1.200 mm (120 × 120 cm) Nutzkammer und 2.000 kg (2 Metertonnen) Chargengewicht, Betrieb bei 350–540 °C unter hochreiner N₂/H₂-Vakuumatmosphäre. | Konventionelle Diffusionsschichten (250 µm+ auf H13), Niedertemperatur-Edelstahlnitrieren (S-Phase / expandierter Martensit) und definierte γ′- / ε-Verbindungsschichten für Patt- und Kundenbauteile. |
| Schwerzerspanung & Extrusionswerkzeugbau | Flachschleifen bis 1.500 × 1.000 × 900 mm (3.000 kg), Drahterodieren bis 1.250 × 1.020 × 505 mm Werkstückgröße (3.000 kg), CNC-Fräsen bis 940 × 940 × 1.000 mm (1.500 kg) sowie Drehen bis 670 mm Umlaufdurchmesser × 2.000 mm Spitzenweite. | Kundenspezifische Strangdüsen, Extruder-Filter-Adapter, Flansche, beheizte Schmelzeleitungen, präzisionsgeschliffene Platten und Lohnfertigung. |
Die technischen Veröffentlichungen von Patt belegen messbare Verbesserungen. In der Schmelzefiltration erzielt das in der Fachzeitschrift Canadian Plastics vorgestellte Upgrade mit gewellter Siebstützplatte 1,8× aktive Siebfläche bei gleichem Außendurchmesser und nur rund 15 mm zusätzlicher Einbaubreite, was den Differenzdruck senkt und die Siebstandzeit verlängert.
In der Oberflächentechnik dokumentiert die H13-Pulsplasmanitrier-Fallstudie originale Schliffbilder sowie 24 Mikrohärte-Verlaufsmessungen (HV0.05) von 20 µm bis 290 µm Tiefe mit Oberflächenhärten über 1.100 HV0.05 und nutzbaren Nitrierhärtetiefen über 250 µm. Jedes Projekt wird durch eigene Koordinatenmesstechnik (KMG/CMM), optische Prüfung und Makro-/Mikrohärteprüfung abgesichert.
Ja. Neben der Fertigung eigener Filtrationsanlagen und Extrusionswerkzeuge bietet unser Werk in Saint-Eustache Großteil-Flachschleifen, Drahterodieren, CNC-Bearbeitung sowie Pulsplasma- (Ionen-) Nitrieren für externe Hersteller in Kanada, den USA und international an. Kunden können vorbearbeitete Bauteile zur Behandlung in unserer 1.200 × 1.200 mm (2.000 kg) Kammer einsenden oder 2D-/3D-Zeichnungen für die Komplettfertigung übermitteln.
Hochdruck-Filterscheiben, Strangdüsen und Siebstützplatten hängen vom Zusammenspiel aus Kernfestigkeit, Planparallelität der Dichtflächen und dem Aufbau der Nitrierschicht ab. Werden Werkstoffwahl (PEA, Structural, PEA+, Patt Tool, Patt Corrosion oder H13/Edelstahl), Schleifaufmaße und verzugsarmes Pulsplasmanitrieren im selben Haus abgestimmt, entfallen Schnittstellenrisiken, Verbindungsschichtabplatzungen und Dichtflächenleckagen.
Patt betreut Kunststoffverarbeiter und Maschinenbauer in Kanada, den USA, Europa und weltweit auf Deutsch, Englisch, Französisch, Spanisch und Chinesisch. Zeichnungen und CAD-Modelle (PDF, DWG, DXF, STEP, IGES, JPG, PNG, ZIP bis 15 MB) können direkt über das Online-Anfrageformular oder an sales@patt-tech.com gesendet werden; telefonisch erreichen Sie das Hauptwerk unter +1-450-473-4888 sowie Technik & Vertrieb unter +1-450-689-2497.
Patt Technologies
Mikroaufnahmen und 24-Punkt-Mikrohärteverlauf der technischen Fallstudie.
Explore
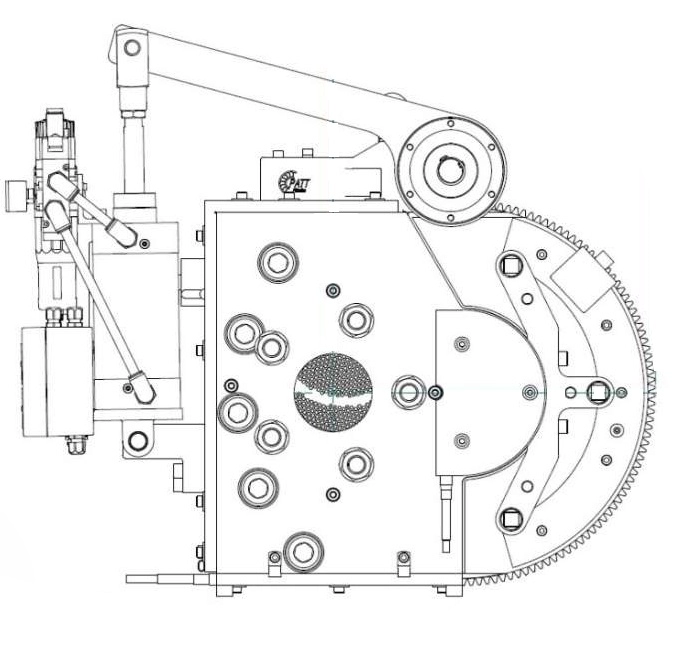
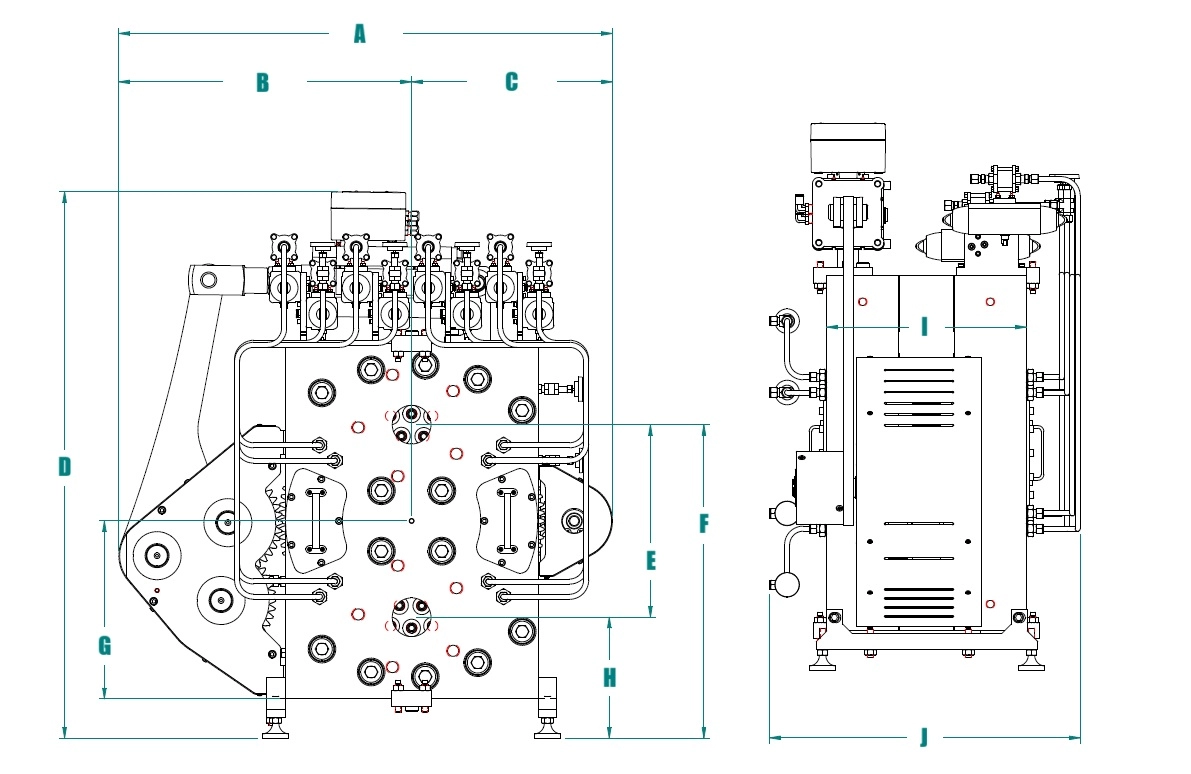
Geometrie, Bauraum und Werkstoffoptionen des Patt-Upgrades.
ExploreProjekt besprechen
Senden Sie Polymer, Durchsatz und Betriebsbedingungen oder Zeichnung und Werkstoffanforderungen.
sales@patt-tech.com