Strangdüsen & Düsenbauteile
Stranggranulierdüsen, Düsenkörper, Düseneinsätze, Düsenlippen und innere Schmelzeverteiler – präzise gefräst, geschliffen und poliert für gleichmäßigen Schmelzefluss.
Düsenangebot anfordernSchmelzetransfer-Werkzeuge · Seit 1986
Patt Technologies konstruiert und fertigt kundenspezifische Extrusionsdüsen, Extruder-Filter-Adapter, Flansche, beheizte Überleitungsrohre, Rohrbögen und gewellte Siebstützplatten – und vereint schwere Präzisionszerspanung, eigene Werkzeugstähle sowie Puls-Plasma-/Ionennitrieren unter einem Dach in Québec für Kunststoffverarbeiter in Kanada, den USA und weltweit.

Schmelzeführende Bauteile
Jeder Übergang zwischen Extruderzylinder, Schmelzepumpe, Siebwechsler und Düse beeinflusst Verweilzeit, Druckverlust, Dichtheit und Reinigungsaufwand. Patt fertigt sowohl neue kundenspezifische Baugruppen als auch Nachrüstadapter passend zu bestehenden Linienachsen.
Stranggranulierdüsen, Düsenkörper, Düseneinsätze, Düsenlippen und innere Schmelzeverteiler – präzise gefräst, geschliffen und poliert für gleichmäßigen Schmelzefluss.
Düsenangebot anfordernÜbergangsadapter, C-Klammer-Flansche, geteilte Klemmringe und geschraubte Zwischenstücke zwischen Extruder, Schmelzefilter, Zahnradpumpe und Düse mit abgestimmten Dichtflächen.
Adapterangebot anfordernSchmelzeleitungen und Rohrbögen abgestimmt auf Anlagenlayout, Anschlussorientierung, Heizzonen, Schmelzedruck-Messbohrungen und strömungsgünstige Übergänge ohne Totzonen.
Schmelzeleitungen anfragenDiese Strangdüse aus nichtrostendem Stahl zeigt den integrierten Fertigungsablauf bei Patt: CNC-Fräsen und Präzisionsflachschleifen der Fließkanäle und Dichtflächen, gefolgt von Niedertemperatur-Pulsplasmanitrieren (Ionennitrieren) zum Schutz von Düsenfläche und Austrittsbohrungen gegen Abrasion, Reinigungswerkzeuge und Korrosion.

Horizontal scrollen, um alle Spalten zu vergleichen.
| Bauteilgruppe | Auslegung, Zerspanung und Oberflächentechnik | Typische Werkstoffe & Behandlungen |
|---|---|---|
| Strangdüsen und Düsenbaugruppen | Innere Schmelzeverteilkanäle, Übergangsgeometrien, Strangbohrungsreihen, Düsenflächen und geschliffene Dichtflächen für geringe Materialablagerung und wiederholbare Reinigung. | Patt PEA, PEA+, Patt Corrosion, H13, Edelstahl 420 / 17-4PH / 316L + Puls-Plasma-/Ionennitrieren |
| Extruder-Filter- & Filter-Düsen-Adapter | Bohrungsübergänge (rund-auf-rund oder rund-auf-Schlitz), metallisch dichtende Hochdruckflächen, Lochkreise, Passstifte sowie ½-20-UNF-Bohrungen für Drucksensoren und Thermoelemente. | Patt Structural, PEA, H13, 4140 / 4340, ausscheidungshärtende nichtrostende Stähle |
| Beheizte Überleitungsrohre & Rohrbögen | Kundenspezifischer Achsversatz, mehrachsige Schmelzeführung, abgestimmte Heizzonen, glatte Innenübergänge und Reinigungszugang für Pyrolyse- oder mechanische Reinigung. | Patt PEA, Patt Corrosion, H13, Nitrierstähle und korrosionsbeständige Legierungen |
| Flache & gewellte Siebstützplatten | Gebohrte und drahterodierte Strömungsöffnungen und Stützstege, einschließlich des Patt-Upgrades mit gewellten Siebstützplatten für 1,8× Siebfläche bei ca. +15 mm Einbaubreite. | H13, Dievar, Patt Tool, Patt Structural + konventionelles oder Niedertemperatur-Ionennitrieren |
Verantwortung aus einer Hand
Extrusionsdüsen und Adapter sind gleichzeitig hohem Schmelzedruck, thermischem Verzug, abrasiven Füllstoffen und Säurekorrosion durch PVC, CPVC, Flammschutzmittel oder PCR-Rezyklate ausgesetzt. Durch die Fertigung im selben Werk stimmt Patt Bearbeitungsaufmaße, Feinschleifen und Randschichthärtung lückenlos aufeinander ab.

Dokumentierte Anlagenkapazität
Horizontal scrollen, um alle Spalten zu vergleichen.
| Verfahren | Maschinen- / Kammergröße | Maximales Werkstück | Maximalgewicht |
|---|---|---|---|
| Präzisionsflachschleifen | 1.500 × 1.000 × 900 mm0.06 × 0.04 × 35.43 in | Zeichnungsprüfung erforderlich | 3.000 kg7 lb |
| Drahterodieren (EDM) | 800 × 600 × 505 mm31.5 × 23.62 × 19.88 in | 1.250 × 1.020 × 505 mm0.05 × 0.04 × 19.88 in | 3.000 kg7 lb |
| CNC-Fräsen | 840 × 840 × 760 mm33.07 × 33.07 × 29.92 in | 940 × 940 × 1.000 mm37.01 × 37.01 × 0.04 in | 1.500 kg3 lb |
| CNC- und Spitzendrehen | 670 mm Umlaufdurchmesser | 2.000 mm zwischen Spitzen | Zeichnungsprüfung erforderlich |
| Puls-Plasma- / Ionennitrieren | 1.200 × 1.200 mm (120 × 120 cm)0.05 × 0.05 in (120 × 120 cm) | Geometrie- & Chargenprüfung | 2.000 kg (2 Tonnen)4 lb (2 Tonnen) |
Die technischen Daten hängen von der Konfiguration ab und werden bei der technischen Prüfung Ihrer Zeichnungen bestätigt.
Ja. Unabhängig davon, ob Sie ein Patt-System (Rotary III, Rotary IV oder Colossus) installieren oder Fremdextruder, Schmelzepumpen und Düsen verbinden: Patt konstruiert und fertigt passende Ein- und Auslaufadapter, Flansche und beheizte Überleitungsrohre.
Für korrosive Spaltprodukte oder häufige Hydrolyse-/Pyrolysereinigung kombiniert Patt ausscheidungshärtende und korrosionsbeständige Werkzeugstähle (PEA, PEA+ und Patt Corrosion) mit Niedertemperatur-Pulsplasmanitrieren (Ionennitrieren), sodass die Funktionsfläche verschleiß- und fressbeständig wird, ohne die Korrosionsbeständigkeit zu verlieren.
Patt Technologies
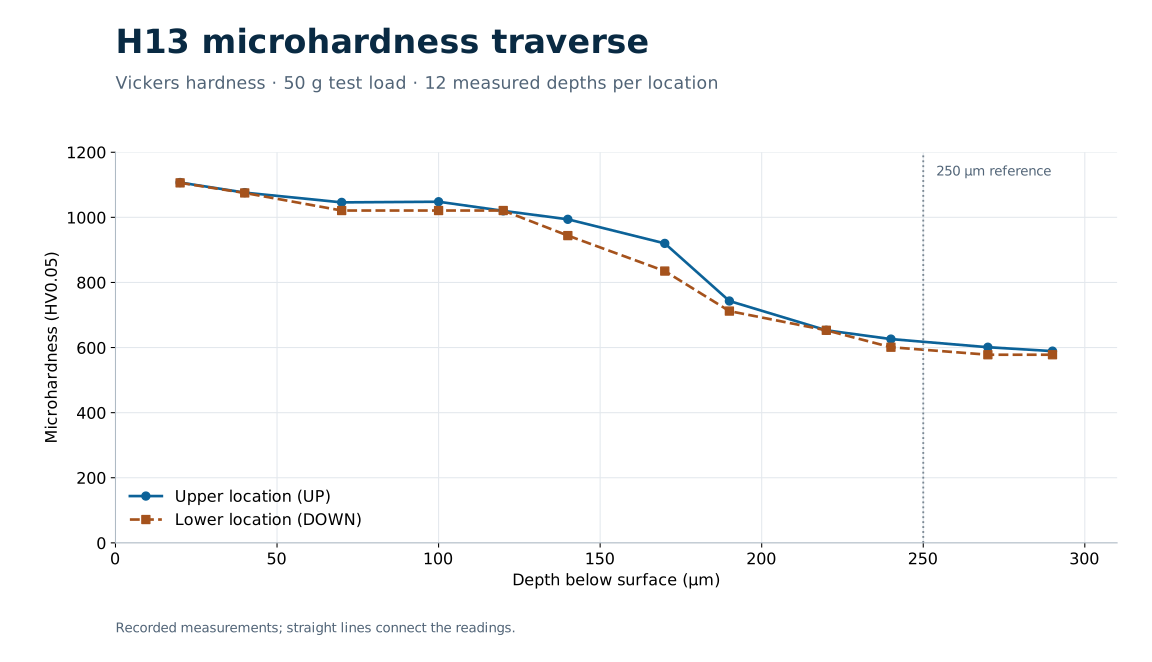
Mikroaufnahmen und 24-Punkt-Mikrohärteverlauf der technischen Fallstudie.
ExploreGeometrie, Bauraum und Werkstoffoptionen des Patt-Upgrades.
ExploreProjekt besprechen
Senden Sie Polymer, Durchsatz und Betriebsbedingungen oder Zeichnung und Werkstoffanforderungen.
sales@patt-tech.com